

Spør fem metallleverandører hvilken aluminiumslegering som er den mest brukte, og du vil sannsynligvis få fem forskjellige svar. Forvirringen er ikke mangel på data. Det er et spørsmål om perspektiv. På tvers av maskinerte strukturelle komponenter er 6061 standardkvaliteten. På tvers av rullet ark brukt til tanker, kabinetter og kokekar, 3003 ledninger. Inne i et trykkstøpeanlegg er arbeidshesten A380, bedre kjent i Asia som ADC12 og i Europa som AlSi8Cu3Fe. Det mest nyttige svaret for en ingeniør er derfor ikke et enkelt legeringsnummer, men en klar oversikt over hvilke legeringer som dominerer hver prosess og hvorfor.
Denne artikkelen bryter ned aluminiumslegeringssystemet, sammenligner karakterene du faktisk vil møte i sitater og tegninger, og forklarer hvordan du velger riktig materiale for komponenten din. Det ender med praktiske anskaffelsesråd for maskinerte og støpte deler, inkludert kvalitetskontrollene som skiller en pålitelig støpepartner fra en rimelig.
Smidde legeringer versus støpte legeringer: Start her
Aluminiumslegeringer deles først etter ruten som brukes til å forme dem. Smidde legeringer blir valset, ekstrudert, smidd eller trukket til faste former, og deretter viderebearbeidet. Støpte legeringer smeltes og helles i en form. Skillet er viktig fordi komposisjonsgrensene er forskjellige. En smilegering som 6061 kan rulles til plate eller ekstruderes til profiler, men den er vanskelig å støpe. En støpt legering som A380 har utmerket flyt i formen, men den er ikke tilgjengelig som standard rullet ark.
Hver familie deles deretter inn i varmebehandlebare og ikke-varmebehandlebare grupper. Ikke-varmebehandlebare legeringer, som inkluderer 1000-, 3000- og 5000-seriene, får styrke fra strekkherding under valsing, trekking eller kaldbearbeiding. Varmebehandlebare legeringer, som 2000-, 6000- og 7000-seriene, styrkes av en løsningsvarmebehandling etterfulgt av kunstig aldring, som ofte ender i et temperament som T6. Dette tempereringstrinnet kan øke flytegrensen med en faktor på to til tre sammenlignet med den glødede tilstanden, og det er grunnen til at samme karakternummer kan vises i svært forskjellige bruksområder.
Dette skillet forklarer hvorfor en plateleverandør og en støpeleverandør vil gi deg forskjellige svar på det samme spørsmålet. De rapporterer legeringen som fungerer best i sin egen prosess. Hele aluminiumstøpeprosessen, fra smelting til etterbehandling, er dekket i vår guide til aluminiumsstøping ; her fokuserer vi på selve materialene.
Legeringsnummereringssystemet: Lese en karakter på et øyeblikk
De fleste kommersielle aluminiumskvaliteter følger det firesifrede Aluminium Association-systemet. Det første sifferet identifiserer det viktigste legeringselementet. Tabellen nedenfor oppsummerer de åtte smidde seriene og budskapet hvert tall har.
| Serie | Hovedlegeringselement | Styrkingsmetode | Typiske applikasjoner |
|---|---|---|---|
| 1xxx | Ingen (99 % minimum aluminium) | Kaldt arbeid | Elektriske ledere, kjemikalietanker, reflektorer |
| 2xxx | Kobber | Varmebehandling | Luftfartskonstruksjoner, festemidler, maskinerte deler med høy styrke |
| 3xxx | Mangan | Kaldt arbeid | Kjøkkenutstyr, lagertanker, varmevekslerfinner |
| 4xxx | Silisium | Varmebehandling (some) | Sveisetråd, loddeplate, arkitektoniske profiler |
| 5xxx | Magnesium | Kaldt arbeid | Marine maskinvare, trykkbeholdere, karosseripaneler til biler |
| 6xxx | Magnesium silisium | Varmebehandling | Strukturelle rammer, maskineri, bildeler, stiger |
| 7xxx | Sink | Varmebehandling | Luftfartsutstyr, høyytelses sportsutstyr, formverktøy |
| 8xxx | Andre elementer (litium, jern, etc.) | Varierer | Spesielle bruksområder, folie, emballasje |
Støpte legeringer bruker en annen stenografi. Aluminiumforeningen lister opp støpekarakterer med en ledende bokstav som A356 eller A380, der bokstaven identifiserer mindre komposisjonsvarianter. Japanske og asiatiske støpemaskiner bruker ADC-betegnelsen, så ADC12 er kjemisk lik A380. Europeiske standarder refererer ofte til det samme materialet som AlSi8Cu3Fe, som beskriver det nominelle innholdet av silisium, kobber og jern direkte. Når du mottar et internasjonalt tilbud, sjekk hvilken standard det refereres til før du sammenligner sammensetninger på tvers av leverandører.
De seks smide legeringene du vil se i hvert sitat
Markedet er bredt, men et lite sett med kvaliteter dekker det store flertallet av maskin- og platekomponenter. Disse seks vises stadig i tekniske tegninger og leverandørkataloger.
1100
Kommersielt rent aluminium med eksepsjonell korrosjonsbestandighet, termisk ledningsevne og formbarhet. Styrken er lav, så den brukes der formingsdybde, elektrisk eller termisk ytelse er viktigere enn lastbæring.
- Typisk flytegrense: 34 MPa (O-temperering)
- Folie, reflekser, navneskilt, kjemisk utstyr
3003
Den vanligste 3000-serien. Mangan tilfører omtrent 20 % mer styrke enn 1100, samtidig som formbarheten og sveisbarheten opprettholdes.
- Typisk flytegrense: 145 MPa (H14)
- Lagringstanker, varmevekslere, kjøkkenutstyr
5052
Den sterkeste av de vanlige legeringene som ikke kan varmebehandles. Utmerket korrosjonsbestandighet i marine miljøer og god utmattingsstyrke.
- Typisk flytegrense: 193 MPa (H32)
- Drivstofftanker, marin maskinvare, trykkbeholdere
6061
Den best balanserte karakteren for generell bruk. Varmebehandles, sveisbar, maskinell og tilgjengelig i nesten alle produktformer. Dette er legeringen de fleste maskinverksteder strekker seg etter som standard.
- Typisk flytegrense: 276 MPa (T6)
- Rammer, bilbraketter, presisjonsbearbeidede deler
6063
Lavere styrke enn 6061 men langt bedre ekstruderingshastighet og overflatekvalitet. Standardvalget for arkitektoniske profiler og dekorative finisher.
- Typisk flytegrense: 214 MPa (T6)
- Vindusrammer, rekkverk, LED kjøleribber
7075
Alternativet med høy styrke. Sink gir nesten stålstyrke i T6-tilstand, men bearbeidbarhet og korrosjonsmotstand er vanskeligere å håndtere, og kostnadene er høyere.
- Typisk flytegrense: 503 MPa (T6)
- Flybeslag, støpebaser, konkurransesykkeldeler
Fra et innkjøpsperspektiv svarer de seks karakterene over det meste av etterspørselen etter aluminium i plate-, plate-, stang-, rør- og profilform. Når en tegning krever "aluminium" uten karakter, er 6061-T6 den sikreste standarden for maskinerte deler, og 3003 er den fornuftige standarden for platearbeid. Gapet mellom disse to standardinnstillingene er der de fleste materialvalgfeil skjer.
Hvorfor 6061 er den mest brukte allmennlegeringen
Hvis en klasse må bære tittelen "mest brukte aluminiumslegering", er 6061 den sterkeste kandidaten for maskinerte og strukturelle komponenter. Legeringen inneholder 0,4-0,8% silisium og 0,8-1,2% magnesium, som danner magnesiumsilisid under kunstig aldring. Denne nedbørsherdende mekanismen gir en flytegrense rundt 276 MPa i T6-tempereringen, omtrent tredoblet den for glødet 1100, samtidig som forlengelsen holdes over 12%.
De praktiske fordelene forklarer dens dominans. 6061 sveiser godt med de fleste standard fylltråder, maskinerer rent og kan anodiseres til en rimelig jevn finish. Den er tilgjengelig som plate, stang, rør, ekstrudering og smiing. Forsyningskjedene er dype, så ledetider og priser forblir stabile. Designere setter også pris på dens forutsigbare respons på sekundære operasjoner som boring, tapping og CNC-fresing.
Temperamentbetegnelser betyr noe når man sammenligner sitater. En 6061-T6 stang og en 6061-T4 stang har ulik flytegrense, ulik bearbeidbarhet og ulik slutthardhet, selv om sammensetningen er identisk. Hvis leverandøren din siterer "6061" uten temperament, be om den fullstendige betegnelsen. For strukturelle og maskinerte komponenter er T6 den dominerende spesifikasjonen. For formede arkdeler kan O- eller H-temperering være mer hensiktsmessig, og å spesifisere feil kan føre til sprekkdannelse under bøying eller stripping under trådforming.
Den vanlige sammenligningen for arkitektur er 6063, som bytter styrke mot ekstruderingshastighet og overflatekvalitet. Tabellen nedenfor viser hvor de to karakterene skiller seg.
| Eiendom (T6 Temper) | 6061-T6 | 6063-T6 |
|---|---|---|
| Strekkstyrke | ~310 MPa | ~241 MPa |
| Flytestyrke | ~276 MPa | ~214 MPa |
| Forlengelse ved brudd | 12–17 % | 12–18 % |
| Ekstruderingshastighet | Moderat | Høy |
| Anodiserende utseende | Bra | Utmerket |
| Typiske maskinerte deler | Braketter, hus, ventiler | Profiler, skinner, trim |
Skillet er viktig når du kjøper maskinerte hus eller strukturelle braketter. En 6061-T6-del har nesten 30 % mer flytegrense enn tilsvarende 6063-T6-del, så å bytte kvalitet uten å endre geometri endrer den mekaniske ytelsen til sluttproduktet. Hvis tegningen ikke angir kravet, vinner ofte det billigste tilbudet, og det installerte produktet vil kanskje ikke overleve de tiltenkte servicebelastningene.
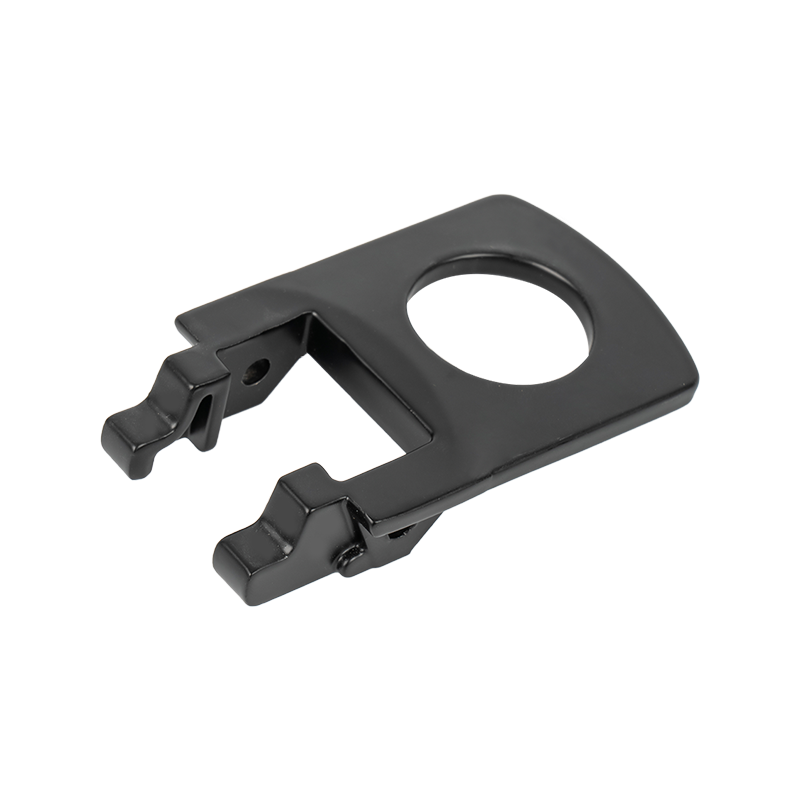
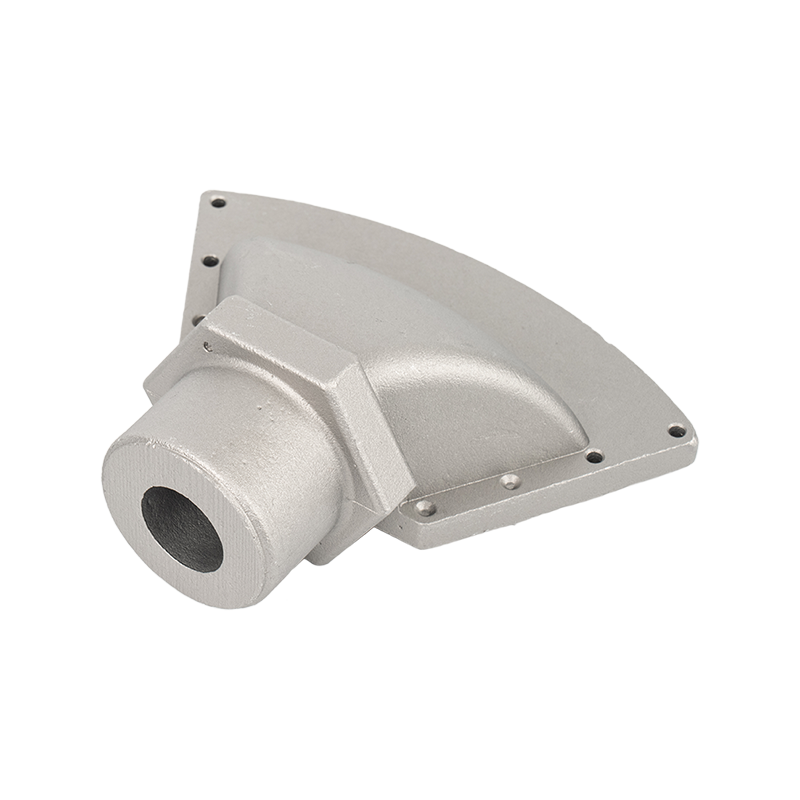 Høy-Strength Aluminum Alloy Castings for Structural Components Dette støpealternativet fremhever A380 (ADC12)-legering, hvis høye silisiuminnhold gir utmerket flyt for tynnveggede støping, mens kobber tilfører hardhet og bearbeidbarhet – ideelt for hus, braketter og pumpedeler. Se produkt →
Die Casting Legerings: The Answer Changes in a Foundry
Når komponenten produseres ved trykkstøping i stedet for maskinering, er den vanligste aluminiumslegeringen A380, også betegnet ADC12. A380 kombinerer høyt silisium, kobber og aluminium med små mengder jern, mangan og magnesium. Silisiuminnholdet på omtrent 8 % gir det smeltede metallet utmerket flyt, noe som er avgjørende for å fylle tynnveggede hulrom. Kobbertilsetningen øker hardheten og bearbeidbarheten. Resultatet er en allsidig legering som dekker hus, braketter, pumpedeler og strukturelle innkapslinger.
Støpekarakterer skiller seg fra smidde karakterer fordi kravene er forskjellige. En støpelegering må motstå varm riving under størkning, må ikke reagere for mye med ståldyser, og må flyte lett på fyllingsstadiet. Rent aluminium og mange smidde komposisjoner fungerer dårlig under disse forholdene. Det er derfor du ikke vil se 6061 spesifisert for en konvensjonell trykkstøpeprosess; det stivner med for mye krymping og porøsitetsrisiko. Når designere trenger smidde egenskaper, bearbeider de delen fra stang eller plate i stedet for å prøve å støpe den.
Vanlige støpekvaliteter inkluderer:
- A380 / ADC12 - den generelle arbeidshesten med god styrke, trykktetthet og varmeledningsevne.
- A383 / ADC10 - litt høyere silisiuminnhold for enda bedre flyt på geometrisk komplekse deler.
- A360 - høyere korrosjonsmotstand og bedre trykktetthet for hydrauliske og pneumatiske komponenter.
- A356 / A357 - varmebehandlebare støpelegeringer brukt der duktilitet og strukturell godkjenning betyr noe, vanligvis ved lavtrykks- eller gravitasjonsstøping.
- AlMg5Si2 (518-familie) - en aluminium-magnesium-legering med best korrosjonsbestandighet som også kan anodiseres, selv om magnesiumrike legeringer trenger spesiell håndtering under smelting.
| Alloy | Strekkstyrke (MPa) | Yield Strength (MPa) | Forlengelse (%) | Typisk applikasjon |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Kapslinger, braketter, el-verktøyhus |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Tynnveggede komplekse hus |
| A360 | ~317 | ~165 | 4.0 | Pneumatiske og hydrauliske komponenter |
| A356-T6 | ~262 | ~186 | 6.0 | Strukturelt støpegods, felger, braketter |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Marine og mat-kontakt komponenter |
Avgjørelsen mellom A380 og A356 kommer ofte ned til veggtykkelse og duktilitet. A380 fyller tynne seksjoner og komplekse geometrier med færre defekter, så den dominerer høyvolumshus og rammer. A356, etter T6 varmebehandling, tilbyr omtrent seks til ti ganger mer forlengelse, noe som betyr noe for deler som må deformeres i stedet for å sprekke under støt eller vibrasjoner. En støpeleverandør som forstår begge familiene kan anbefale den rette før verktøyet kuttes, noe som unngår dyre modifikasjoner senere.
For en produsent av tilpassede støpegods, tas legeringsbeslutningen vanligvis tidlig i tilbudsfasen. Tegningen kan spesifisere en smikvalitet, men hvis delens geometri ble designet for støping, vil kundens ingeniørteam vanligvis godkjenne en tilsvarende støpekvalitet som A380 eller A356. Denne substitusjonen må verifiseres mot trykkkrav, korrosjonseksponering og etterbehandlingsbehov etter støping.
 Korrosjonsbestandige støpegods av aluminium-sinklegering Konstruert for krevende miljøer, tilbyr denne aluminium-sinkstøpingen korrosjonsmotstand og strukturell styrke. Den passer utendørs eller mildt korrosive applikasjoner og støtter tilpasset geometri gjennom presisjonsstøping og CNC-finish. Se produkt →
Et praktisk utvalgsrammeverk for komponenten din
I stedet for å huske et enkelt "mest vanlig" svar, bør ingeniører sammenligne belastningen, miljøet og produksjonsruten. Diagrammet nedenfor viser omtrentlig flytestyrke for karakterene som er diskutert, slik at du kan se rekkevidden med et øyeblikk.
Styrke er bare én akse. Følgende sjekkliste fanger opp spørsmålene en innkjøpsingeniør bør stille før han fastsetter karakteren.
- Mekanisk belastning: Statiske, sykliske, støt- eller støtbelastninger. Høyere belastning presser deg vanligvis mot 6xxx eller 7xxx smidde kvaliteter, eller varmebehandlede støpekvaliteter som A356-T6.
- Eksponeringsmiljø: Saltluft, fuktighet, industrikjemikalier eller matkontakt. Ikke-varmebehandlebare 5xxx-legeringer og A360-støpegods fører til korrosjonsytelse.
- Driftstemperatur: Aluminium holder godt på styrken ved lave temperaturer, men over 150°C blir kryp aktuelt. Kontroller temperamentet og belegget for varme påføringer.
- Produksjonsrute: Metallproduksjon bruker 3xxx og 5xxx; ekstrudering bruker 6xxx; maskinering fra platedeksler 6061 og 7075; trykkstøping bruker A380, A383 eller A360.
- Blir med: Sveising favoriserer 6061, 5052 og 3003. Noen 7xxx-legeringer er vanskelige å sveise og krever spesielt fyllmateriale.
- Overflatekrav: Anodiseringskvaliteten varierer etter legering. 6063 og 5052 anodiserer til en ren, blank finish; høykobberlegeringer gjør det ikke.
- Kostnad og tilgjengelighet: 3003 og 6061 har de dypeste forsyningskjedene og de laveste premiene. 7075 og spesialstøpelegeringer koster mer og kan ha lengre ledetider.
Dette rammeverket fungerer for både smide og støpte komponenter. Målet er ikke å jage det høyeste tallet, men å matche materialet til den dominerende feilrisikoen. Et ventilhus som må motstå trykksykling trenger god tretthetsstyrke og trykktetthet; en kosmetisk utvendig brakett trenger korrosjonsbestandighet og en ren anodisert finish. Å skrive ned kravet som en setning avslører vanligvis hvilken legeringsfamilie som er passende raskere enn å skanne en egenskapstabell.
Innkjøp av tilpassede støpte aluminiumsdeler: Hva du bør kontrollere før du bestiller
Når du har valgt en legering, avgjør leverandørens kvalitetssystem om de leverte delene samsvarer med spesifikasjonen. I tilpasset aluminiumspressstøping trenger fire områder oppmerksomhet før du forplikter deg til en produksjonsordre.
Materialsertifisering
Be om et sertifikat som angir legeringssammensetning og standard som brukes. Et anerkjent støpeanlegg verifiserer hver varme med et optisk emisjonsspektrometer og registrerer sporbarhet. Hvis produktet ditt er underlagt bilkrav, bør anleggets kvalitetssystem følge IATF 16949, ikke bare et generelt ISO 9001-sertifikat. De to standardene skiller seg vesentlig fra hverandre i hvor mye prosesskontroll og dokumentasjon som forventes fra leverandøren.
Porøsitet og trykktetthet
Porøsitet er den vanligste defekten i trykkstøpegods. Det vises når innestengt gass eller krympehull åpner seg under størkning. For tetningskomponenter som ventilhus og kompressorhus, spesifiser en porøsitetsklasse, et lekkasjetesttrykk og en akseptabel lekkasjerate. Komponenter som ser identiske ut på overflaten kan svikte alvorlig under trykk når de er installert, så akseptkriteriene må skrives inn i innkjøpsordren, ikke antas.
Dimensjonstoleranser og maskineringsgodtgjørelse
Pressestøping har rimelige toleranser, men maskinering er vanligvis nødvendig for kritiske flater, gjengede hull og lagerboringer. Diskuter med leverandøren hvor maskinbeholdningen skal oppbevares og hvordan delen skal plasseres i armaturet. En god leverandør vil kjøre støpe- og maskineringsprosessen med samme datumsystem for å unngå oppstablingsfeil. Dette blir enda viktigere når støpingen er en del av en større sammenstilling som inkluderer innkjøpte lagre, tetninger eller elektriske motorer.
Etterbehandling og sekundæroperasjoner
Anodisering, pulverlakkering, kromatkonvertering, avgrading, tromling og trykktesting endrer alle kostnadene og ledetiden for et støpeprosjekt. Bekreft om leverandøren håndterer sekundærdrift internt. Et vertikalt integrert anlegg kan redusere logistikkrisiko og kommunisere kvalitetsproblemer raskere enn et nettverk av underleverandører. Hvis du ønsker å vurdere en leverandør uten å bestille flyreise, er en virtuell omvisning på produksjonsgulvet et nyttig første filter. Du kan ta en virtuell planteomvisning her for å se hvordan et skreddersydd støpeverksted er organisert fra støpeform til sluttrengjøring.
 Presisjonsstøpte deler av aluminiumslegering med sekundære operasjoner Disse støpte delene legger vekt på spesialtilpasset produksjon med høy presisjon, integrering av støping med CNC-maskinering, boring og tapping. Overflatebehandlinger som pulverlakkering eller plating forbedrer holdbarheten, støtter komplekse sammenstillinger og strenge kvalitetsstandarder. Se produkt →
Ofte stilte spørsmål
Hva er den mest brukte aluminiumslegeringen totalt sett?
For maskinerte og strukturelle komponenter er 6061 den mest brukte aluminiumslegeringen. For ark og valset materiell er 3003 den ledende karakteren. I trykkstøping er A380, også kjent som ADC12, den mest brukte legeringen. Svaret avhenger av produksjonsprosessen.
Hva er forskjellen mellom 6061 og 3003?
6061 er en varmebehandlebar legering med omtrent det dobbelte av flytegrensen på 3003 i standard temperamenter. 3003 er en legering som ikke kan varmebehandles, valgt for overlegen formbarhet og korrosjonsbestandighet i plateapplikasjoner. 6061 er typisk for maskinerte deler, mens 3003 dominerer tanker, kanaler og kokekar.
Kan 6061 aluminium støpes?
Konvensjonell trykkstøping av 6061 anbefales ikke fordi legeringen størkner med overdreven krymping og porøsitet. Designere som krever 6061-nivåstyrke, bearbeider enten delen fra stang, plate eller ekstrudering, eller spesifiserer en støpelegering som A356 som kan varmebehandles til sammenlignbare styrkenivåer.
Hvilken aluminiumslegering er best for saltvannsmiljøer?
Blant vanlige legeringer gir 5052 og andre 5xxx magnesium-aluminiumlegeringer den beste korrosjonsmotstanden. For støpte komponenter er A360 eller aluminium-magnesium støpelegeringer foretrukket når marin eksponering forventes. Anodisering eller pulverlakkering forlenger levetiden ytterligere.
Er ADC12 det samme som A380?
ADC12 er den japanske betegnelsen for en støpelegering som er kjemisk lik A380. Begge inneholder omtrent 8 % silisium og 3 % kobber. Mindre forskjeller i jern- og mangangrenser kan påvirke duktilitet og loddeoppførsel, så bekreft den eksakte standarden før internasjonal innkjøp.
Hvordan velger jeg mellom 6061-T6 og 7075-T6?
Velg 6061 når kostnad, sveisbarhet og korrosjonsbestandighet betyr noe, og påkjenningene er moderate. Velg 7075 bare når designet krever vesentlig høyere styrke, for eksempel romfart eller avanserte sportsutstyr. 7075 koster mer, er vanskeligere å maskinere, og krever beskyttende belegg i korrosive miljøer.
Hva er den beste aluminiumslegeringen for CNC-bearbeiding?
6061-T6 er det beste allround-valget for CNC-maskinering fordi den kombinerer god styrke, utmerket spondannelse og bred tilgjengelighet. 7075-T6 gir høyere styrke, men sliter verktøy raskere og koster mer. For svært høye produksjonsserier kan fribearbeidingskvaliteter som 2011 eller 6020 redusere syklustiden, men de ofrer korrosjonsmotstand eller styrke.
Siste takeaway: Match legeringen til prosessen
Den mest brukte aluminiumslegeringen er ikke et fast tall skrevet i en håndbok. Det er den karakteren som best samsvarer med produksjonsruten og servicetilstanden til din del. 6061 er standarden for maskinert konstruksjonsarbeid. 3003 er standarden for forming og platefremstilling. A380 er standarden for høyvolums trykkstøping. Å vite hvilket spørsmål du egentlig svarer på, enten det er strukturell styrke, arkformbarhet eller støpebarhet, er mer verdt enn å huske et enkelt karaktertall.
Når prosjektet ditt går fra prototype til volumproduksjon, bør materialsamtalen inkludere støperiet, ikke bare designkontoret. En erfaren støpeprodusent kan gi råd om legeringserstatninger, tempereringsalternativer, porøsitetsgrenser og etterbehandlingsruter som sparer penger uten at det går på bekostning av ytelsen. Hvis du vurderer en tilpasset støpeleverandør, ta med tegningen og driftsmiljøet. Det riktige legeringsvalget, dokumentert og verifisert, er forskjellen mellom komponenter som overlever feltservice og komponenter som genererer garantikrav.