

Hvis ingeniøren din nettopp har spurt deg "hvilken aluminiumslegering brukes til støping?" før du sender tilbudsforespørselen til en leverandør, er det direkte svaret: A356 for sand- og permanentformstøping, A380 for høytrykkspressstøping og A383 når støpingen har svært tynne vegger eller komplekse indre passasjer. Disse tre kvalitetene dekker en stor andel av de spesialtilpassede aluminiumsdelene vi produserer for kunder innen bil, motor, instrumentering og væskekontroll. Valget av legering er imidlertid aldri en frittstående avgjørelse. Den samhandler med støpeprosessen, delens geometri, sluttbruksmiljøet og kostnadsmålet ditt.
Denne veiledningen forklarer legeringstallene fra perspektivet til en produsent som driver sin egen formbutikk, støpeceller, maskineringslinjer og overflatebehandlingslinjer. I stedet for å gjenta lærebokdefinisjoner, fokuserer den på avveiningene som faktisk påvirker din del: hvilken legering som fyller en tynn vegg rent, hvilken holder seg trykktett, hvilken bearbeider godt, og hvilken vil overleve et salt eller fuktig miljø i årevis. Du vil også finne en sammenligningstabell, et eiendomsdiagram og et sett med spørsmål du bør stille før du forplikter deg til en leverandør.
Hva er aluminiumstøpelegeringer og hvorfor svaret er viktig
Støpelegeringer er ikke det samme som aluminiumskvalitetene du ser i ekstruderingsprofiler eller metallplater. En smikvalitet som 6061 er valgt fordi den kan rulles, trekkes eller ekstruderes til en form. En støpelegering må gjøre noe vanskeligere: den må fylle et formhulrom rent, stivne uten innvendig riving, og fortsatt produsere en del med kjente mekaniske egenskaper. Det er derfor støpelegeringer inneholder en bevisst balansert blanding av silisium, kobber, magnesium, jern og andre sporstoffer.
Silisium er det viktigste elementet i en støpelegering. Det forbedrer flyten, noe som betyr at det flytende metallet kan nå tynne deler før det fryser. Det reduserer også krympeporøsiteten fordi størkningsområdet blir smalere når silisiuminnholdet øker. De fleste kommersielle aluminiumsstøpelegeringer har mellom 5 % og 12 % silisium, med noen få spesialkvaliteter som går over 16 % for slitasjeapplikasjoner. Kobber tilfører styrke og hardhet ved romtemperatur og forhøyet temperatur, men det senker korrosjonsmotstanden og kan gjøre legeringen mer utsatt for varmerivning. Magnesium skaper den nedbørsherdende effekten bak T6-temperatet; det er elementet som lar A356 nå sin høystyrketilstand. Jern er normalt en urenhet som danner sprø nåler, men ved støping holdes et kontrollert jernnivå på ca. 0,8 % til 1,2 % med hensikt i legeringen for å redusere lodding mellom støpingen og ståldysen.
Hvis du vil ha en trinn-for-trinn forklaring på hvordan disse legeringene beveger seg gjennom støpeforming, smelting, støping, trimming, maskinering og overflatebehandling, les vår komplette guide til aluminiumsstøping før du starter innkjøpssamtalen.
De vanligste aluminiumslegeringene som brukes til støping
På tvers av støperier i Nord-Amerika, Europa og Asia vises de samme legeringsnavnene i de fleste innkjøpsordrene. Tabellen nedenfor viser karakterene du vil møte oftest, med elementene som definerer dem og applikasjonene der de presterer best.
| Legering | Støpeprosess | Silisium (%) | Kobber (%) | Nøkkelstyrker | Typiske applikasjoner |
|---|---|---|---|---|---|
| A356 / 356 | Sand, permanent mugg | 6,5-7,5 | ≤0,20 | Varmebehandles, sveisbar, duktil, korrosjonsbestandig | Bilkonstruksjonsdeler, ventilhus, instrumenthus |
| 319 | Sand, permanent mugg | 5,5-6,5 | 3,0-4,0 | God styrke ved forhøyet temperatur | Sylinderhoder, inntaksmanifolder, industrielle støpegods |
| 535 | Sand | 0 | 0 | Høy duktilitet, motstår sjøvann | Marine hardware, strukturelle braketter, sikkerhetskomponenter |
| A380 | Dø | 7,5-9,5 | 3,0-4,0 | Utmerket støpeevne, trykktetthet, god styrke | Motorhus, elektronikkskap, braketter, deksler |
| A383 | Dø | 9,5-11,5 | 2,0-3,0 | Overlegen fylling av tynne vegger, mindre krymping | Tynnveggede hus, telekommunikasjon og datadeler |
| A360 | Dø | 9,0-10,0 | ≤0,6 | Tett struktur, god korrosjonsbestandighet | Hydrauliske koblinger, ventilhus, pumpedeler |
| A413 | Dø, permanent mold | 11.0-13.0 | ≤1,0 | Høyeste flyteevne, veldig trykktett | Kompressorkropper, komplekse tynnveggede hermetiske deler |
| B390 | Dø | 16.0-18.0 | 4,0-5,0 | Eksepsjonell slitestyrke, lav ekspansjon | Sylinderboringer, motorblokker, glideflater |
Mønsteret i tabellen er enkelt: Når silisium øker, blir metallet lettere å støpe og mer trykktett, men vanskeligere å bearbeide og mindre duktilt. Når kobber øker, stiger strekkstyrken og hardheten mens korrosjonsmotstanden synker. Dette er grunnen til at den beste legeringen alltid avhenger av prioriteringen av applikasjonen din.
For å sammenligne de tre støpearbeidshestene på et øyeblikk, gir diagrammet nedenfor en relativ vurdering for fem egenskaper som betyr noe i daglige tekniske beslutninger. Skalaen er en komparativ indeks, ikke en absolutt materiell verdi.
A356-eiendomsbilde
A380-eiendomsbilde
A383-eiendomsbilde
En nærmere titt på hver felles karakter
Legeringslisten nedenfor er ordnet etter familie, slik at du kan sammenligne lignende kandidater side om side. For hver karakter understreker notatene de reelle produksjonskonsekvensene i stedet for databladnumrene.
A356 / 356 — den varmebehandlebare arbeidshesten
A356 er standardvalget for sandstøping og permanent formstøping når styrke, duktilitet og sveisbarhet er nødvendig. Den inneholder ca. 7 % silisium med små mengder magnesium, noe som gjør at den reagerer på T6 varmebehandling. En T6-temperering øker flytestyrken og hardheten betraktelig samtidig som den beholder nyttig forlengelse. Den har også bedre korrosjonsbestandighet enn kobberholdige legeringer, og den kan anodiseres til et jevnt utseende. Hovedbegrensningen er flytbarhet: A356 trenger et tyngre portsystem og nøye kontrollert helletemperatur for å fylle tynne seksjoner. Den ikke-varmebehandlede motparten, 356, er spesifisert når delen skal sveises eller når kostnaden for varmebehandling ikke er berettiget.
319 — karakteren for forhøyet temperatur
319 tilfører kobber til et slankere silisiumnivå, som øker styrken ved temperaturer på 150°C til 200°C. Dette gjør det til et tradisjonelt materiale for sylinderhoder, inntaksmanifolder og motorrelaterte støpegods. Avveiningen er lavere duktilitet og dårligere korrosjonsmotstand sammenlignet med A356. Legeringen har heller ikke samme fluiditet som høysilisiumstøpekvaliteter, så den brukes sjelden til kompleks tynnvegggeometri.
535 — det duktile og korrosjonsbestandige alternativet
535 er en lavlegert kvalitet som inneholder ca. 4 % magnesium og nesten ingen silisium. Dens duktilitet som støpt er blant de høyeste av alle aluminiumsstøpelegeringer, og dens korrosjonsbestandighet i marine miljøer er utmerket. Imidlertid gjør fraværet av silisium det vanskeligere å støpe: det brede fryseområdet krever forsiktig mating med stigerør, og smelten er utsatt for oksidasjon. Denne karakteren har en høyere kostnad og velges når forlengelse eller sjøvannsytelse er kritisk nok til å rettferdiggjøre ekstra prosessomsorg.
A380 — støpestandarden
A380 er den vanligste aluminiumsstøpelegeringen over hele verden. Balansen på omtrent 8 % silisium og 3,5 % kobber gir god flyt, god styrke og akseptabel bearbeidbarhet. Deler som motorhus, elektroniske kabinetter og strukturelle braketter produseres rutinemessig i A380 fordi legeringen fyller dysen raskt og produserer trykktette vegger med en attraktiv finish. For de fleste industrielle produkter uten spesielle korrosjonsbehov, er A380 standardspesifikasjonen som holder støpekostnadene innenfor det forventede området.
A383 — tynnveggspesialisten
A383 inneholder mer silisium og mindre kobber enn A380. Det høyere silisiuminnholdet reduserer krympingen og forbedrer fyllingen av tynne seksjoner, noe som gjør det til førstevalget når en pressestøping har vegger under 2 mm eller komplekse ribber. A383 er også lettere å anodisere enn A380 på grunn av lavere kobber. Den er mye brukt i telekommunikasjonshus, datakabinetter og bilelektronikkdeksler. En nyttig tommelfingerregel: hvis formfyllingssimuleringen viser flytproblemer med A380 i en tynnvegget del, bytt til A383 før du endrer noen form for geometri.
A360 — den tette og korrosjonsbestandige formlegeringen
A360 har rundt 9,5 % silisium og et kobberinnhold under 0,6 %. Resultatet er en tett, relativt korrosjonsbestandig støpelegering med høy styrke og god trykktetthet. Det finnes ofte i hydrauliske koblinger, ventilhus og pumpehus hvor lekkasje må minimeres. Det lavere kobberinnholdet gir A360 bedre motstand mot saltspray og milde kjemikalier enn A380, som er grunnen til at den vises i marine- og utendørsutstyr.
A413 - legeringen med maksimal fluiditet
A413 inneholder 12 % silisium og nesten ikke kobber. Den har den høyeste flytbarheten av standard kommersielle støpelegeringer, så den fyller ekstremt intrikate hulrom og produserer trykktette deler i komplekse hus. Det lave kobberet forbedrer også korrosjonsbestandigheten. Kompressorhus, kjølearmaturer og hus med dype finner er typiske A413-applikasjoner. Dens grenser er redusert bearbeidbarhet og lavere duktilitet, som er akseptable når prioritet er en lekkasjefri, svært detaljert støping.
B390 — den slitesterke hypereutektiske legeringen
B390 er en hypereutektisk legering med 16 % til 18 % silisium og rundt 4,5 % kobber. De primære silisiumpartiklene gir eksepsjonell slitestyrke og en lav termisk ekspansjonskoeffisient, som er grunnen til at B390 finnes i sylinderboringer, motorblokker og glidekomponenter. De samme harde silisiumpartiklene gjør maskinering vanskelig, og diamantverktøy er ofte nødvendig. B390 er valgt for ytelse snarere enn for økonomi, og det krever et støperi med erfaring i hypereutektiske legeringer.
Hvordan velge riktig legering: Syv kriterier som bestemmer karakteren
I stedet for å huske legeringsdataark, evaluer din del mot de følgende syv kriteriene. Hver enkelt eliminerer visse karakterer og begrenser listen til to eller tre kandidater. Rekkefølgen nedenfor følger måten de fleste tekniske vurderinger faktisk utvikler seg på.
1. Fluiditet og snitttykkelse
Hvis støpen har vegger under 2,0 mm, dype finner eller lange tynne strømninger, velg en legering med høy silisium som A383 eller A413. For tykkere seksjoner over 4 mm forblir A356 og til og med A380 trygge.
2. Trykktetthet
Hvis delen skal inneholde gass eller hydraulikkvæske, se på A360, A413 eller A380. Den tette dendrittiske strukturen til disse legeringene minimerer mikroporøsitet. A356 i sandstøping yter seg også godt etter T6 varmebehandling.
3. Korrosjonsmiljø i bruk
Marin-, kyst- eller kjemisk eksponering presser valget mot A356, A535 eller A360. Kobberholdige legeringer som A380 og 319 krever et beskyttende belegg hvis delen vil møte saltspray i lange perioder.
4. Varmebehandling og sveisbarhet
Hvis designet krever en T6-tempering, må legeringen være A356, A357 eller en lignende varmebehandlebar kvalitet. Hvis støpegodset sveises under montering, er A356 igjen det tryggere valget; støpelegeringer er vanskelige å sveise uten porøsitet.
5. Maskineringskostnad
Høysilisiumkvaliteter som B390 og A413 sliter skjæreverktøy raskere, noe som øker kostnadene for hver maskinert overflate. Hvis delen har mange borede hull eller gjenger, er A356 og A360 mer brukervennlige enn standardverktøy.
6. Overflatefinish og anodisering
For dekorative deler med synlig overflate, unngå høykobberlegeringer. A383 og A356 gir mer ensartede anodiserte overflater, mens A380 kan vise fargevariasjoner i en klar anodisering på grunn av kobbersegregering.
7. Kostnads- og forsyningsstabilitet
A380 er den mest tilgjengelige støpelegeringen på markedet, noe som holder prisen konkurransedyktig. Spesialkvaliteter som B390 eller 535 produseres i mindre volum og kan bære lengre ledetider og høyere premier.
I praksis overlever de fleste komponentene et to-trinns filter: Fjern først legeringer som ikke kan fylle geometrien, fjern deretter legeringer som ikke oppfyller kravene til korrosjon eller varmebehandling. Den gjenværende kandidaten er vanligvis det mest økonomiske valget.
Hvordan støpeprosessen begrenser legeringslisten
Prosessen du velger vil eliminere flere legeringer enn noen annen faktor. En svært kompleks del med indre passasjer er ofte formstøpt; en stor strukturell komponent er sandstøpt; en serie på 500 deler kan produseres på en permanent støpemaskin. Hver prosess har sine egne legeringspreferanser fordi kjølehastigheten og fôringsatferden er helt forskjellige.
| Støpeprosess | Typical Alloys | Hvorfor denne kombinasjonen fungerer |
|---|---|---|
| Høytrykkspressestøping | A380, A383, A360, A413, B390 | Disse legeringene flyter raskt, fyller tynne vegger og motstår lodding |
| Sand casting | A356, 356, 319, 535 | Legerings with good feeding behavior and heat treatment response |
| Permanent form / gravitasjonsstøping | A356, A413, 319 | Bedre styrke og finish enn sand, fortsatt støpes i metallformer |
| Investment casting | A356, A357, 319 | Varmebehandlebare kvaliteter matcher den fine overflaten og tette toleransen |
Høytrykkspressstøping er avhengig av legeringer med smale størkningsområder, fordi metallet injiseres inn i dysen og må fryse raskt. A380 og A383 ble utviklet for akkurat denne tilstanden. Sandstøping gir derimot metallet tid til å mate; legeringer med et bredt fryseområde som 535 kan håndteres med nøye plasserte stigerør. Hvis du prøver å erstatte en støpelegering i et sandstøpemønster, kan du miste duktilitet og korrosjonsmotstand uten å få noen kostnadsfordeler.
Volumprognosen har også betydning. Pressstøping har høye initiale verktøykostnader, men den laveste enhetskostnaden ved store volumer. Permanent form- og sandstøpeverktøy er billigere, men syklustiden er lengre og enhetsprisen er høyere. Legeringsvalget følger den økonomiske logikken: en formstøpekvalitet som A380 blir attraktiv bare når verktøyinvesteringen kan deles på nok deler.
Applikasjonsdrevet legeringsutvalg: Eksempler fra produksjonsgulvet vårt
Eksemplene nedenfor speildeler vi har produsert i vårt eget anlegg. De viser resonnementstrinnene som en støpeingeniør går gjennom når han konverterer et design til en produksjonsbar del. Bruk dem som referanse når du orienterer din neste leverandør.
Bil- og kjøretøyelektronikk
Bilkomponenter møter vibrasjoner, store temperatursvingninger og i noen tilfeller direkte eksponering for veisalt. For strukturelle eller sikkerhetsrelaterte støpegods spesifiserer vi vanligvis A356 med T6 varmebehandling; det gir forutsigbar flytestyrke, god forlengelse for absorpsjon av kollisjonsenergi og korrosjonsmotstand som overlever et umalt understellsmiljø. For elektroniske kabinetter som trådløse ladehus, er A383 foretrukket fordi de tynne ribbene og snap-fit funksjonene fylles rent og delen kan anodiseres for et konsistent utseende.
Motor housings
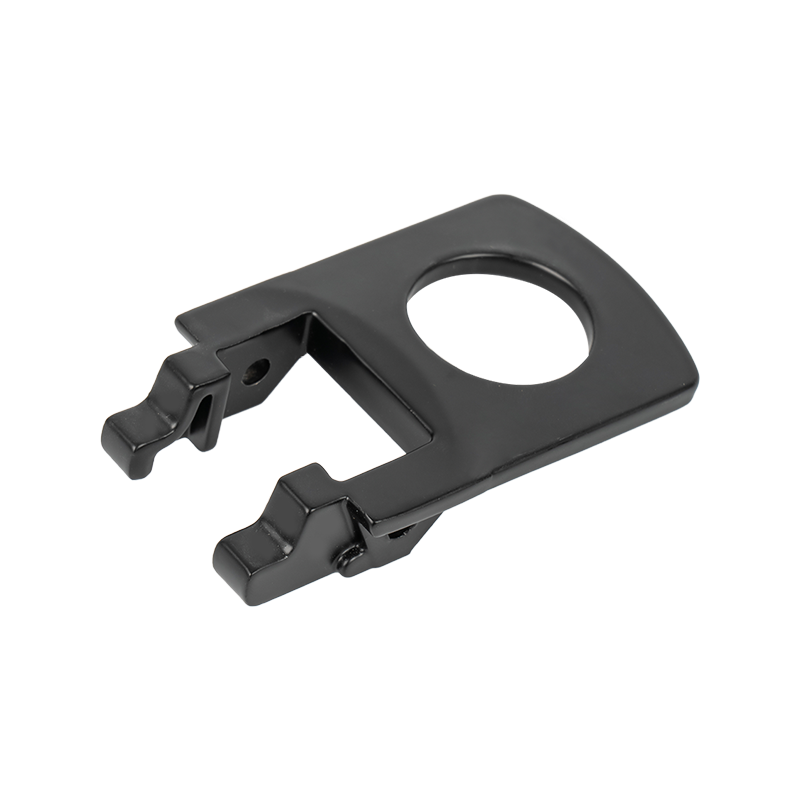
Motorhus trenger en kombinasjon av dimensjonsstabilitet, termisk ledningsevne og tetning ved skjøteflatene. A380 er standardkvaliteten fordi den støper raskt, holder stramme flathetstoleranser og gir en stabil boring for statoren. Når motoren utsettes for vannsprut eller høy luftfuktighet, går vi over til A360 eller legger til et vanntett belegg; når statoren passer inn i en tynnvegget boks, fyller A383 veggen mer pålitelig. Produktet nedenfor er et eksempel på et formstøpt motorhus produsert med disse kravene i tankene.
Høyytelses vanntett motorhus Et motorhus i formstøpt aluminium designet for å opprettholde strukturell integritet i miljøer med utvasking, høy luftfuktighet og kontinuerlig drift. Se produktdetaljerInstrument- og kontrollhus
Instrumenthus beskytter sensitiv elektronikk og har ofte monteringsbosser, visningsvinduer og kabelgjennomføringer. Prioriteten her er dimensjonsnøyaktighet og overflatekvalitet. A356 i permanent form gir den beste kombinasjonen av finish og styrke for middels volum, mens A380 eller A383 i pressstøping velges når husvolumet overstiger 10 000 stk per år. For utendørs instrumentskap velges legeringen sammen med overflatebehandlingen; pulverlakkering dekker de fleste legeringsforskjeller, men klar anodisering favoriserer fortsatt A356 eller lav-kobber støpekvaliteter.
Trykkreduserende ventiler og hydrauliske kropper
Ventilhusene må holde trykket, tette mot pakninger og motstå intern korrosjon fra media. Pressstøpte A360 og A413 produserer den tetteste strukturen for hydrauliske applikasjoner. Når ventilhuset er sandstøpt eller permanent støpt, tilbyr A356 i T6-tempereringen verifisert trykktetthet sammen med duktilitet som gjør at kroppen tåler strammebelastninger ved portene. Hver ventildel vi sender får en trykktest; legeringsvalget er noe av det første vi sjekker dersom en støping noen gang ikke består testen.
Trykkreduserende ventilhus i pressstøpt aluminium Et trykktett ventilhus produsert i støpt aluminium for gassdistribusjon og væskekontrollsystemer som krever lekkasjefri ytelse. Se produktdetaljerGenerelt utstyr og ikke-standard komponenter
Utstyrsdeler som braketter, deksler, koblinger og fester møter sjelden ekstreme termiske eller korrosive forhold. A380 er standardkarakteren fordi den balanserer kostnad, styrke og støpeevne. Hvis delen har en kompleks form med flere underskjæringer, vurderer vi alternativet for A383 før vi endrer verktøydesignet. For deler som er sveiset inn i en større sammenstilling, går vi ned til A356 slik at sveiseområdet forblir sunt og den endelige strukturen ikke sprekker under vibrasjon.
Vanlige støpefeil som er påvirket av legeringsvalg
Når en defekt oppstår under utviklingen, er legeringsvalget ofte grunnårsaken. Å forstå sammenhengen mellom defekten og kjemien til smelten hjelper deg å lese en leverandørs rapport om korrigerende tiltak med bedre skjønn.
- Shrinkage porosity: Legeringer med lavt silisium som 319 og 535 har et bredt fryseområde. De trenger ekstra stigerør og matere. Hvis leverandøren rapporterer innvendig krymping i en tynnvegget seksjon, kan riktig respons være en overgang til A383 eller en revisjon av fôringssystemet.
- Hot tearing: Denne sprekklignende diskontinuiteten skjer når det størknende metallet er for svakt til å motstå sammentrekningspåkjenninger. A356 er mindre utsatt for varmerivning enn høykobberkvaliteter; når en støping viser varme sprekker nær innsatser, sjekk om kobberinnholdet er i den høye enden av A380-serien.
- Die soldering: Når flytende aluminium sveiser seg til ståldyseoverflaten, fester delen seg og overflaten rives. Et kontrollert jerninnhold mellom 0,8 % og 1,2 % er standardforsvaret. Hvis lodding gjentar seg, bør leverandøren verifisere jernnivået i smelten i stedet for bare å endre formbelegget.
- Gas porosity: Hydrogen er hovedkilden til gassporene. Legeringen i seg selv lager ikke hydrogen, men høysilisiumsmelter absorberer gass når ovnsatmosfæren er våt. Et vakuumavgassetrinn og tørr håndtering av returnert skrap vil eliminere det meste av denne defekten.
- Verktøyslitasje og dårlig bearbeidbarhet: Høysilisiumkvaliteter som B390 og A413 sliter raskt standard karbidverktøy. Hvis enhetskostnaden din domineres av maskinering, kan du sammenligne den totale kostnaden for en høyflytende legering pluss kostbart verktøy mot en litt tykkere vegg i A356 som tillater lavere kostnader.
Arbeide med en spesialtilpasset aluminiumsstøpeprodusent
Når du har begrenset legeringen til en eller to kandidater, bør samtalen med en leverandør fokusere på kapasitet og verifisering. En seriøs produsent vil kunne forklare legeringsanbefalingen skriftlig, gi et sammensetningssertifikat og vise deg prosesstrinnene som sikrer at støpingen samsvarer med den godkjente prøven.
Når du ber om et tilbud, må du inkludere følgende informasjon: en 3D-modell i STEP- eller IGES-format, en 2D-tegning med GD&T-symboler, materialstandarden du forventer at leverandøren skal følge, det årlige volum og verktøybudsjettet, kravet til overflatefinish, kravet til trykk- eller vakuumtetthet, eksponeringstemperaturområdet og eventuell industrisertifisering som kunden din krever. Jo mer fullstendig forespørselen er, desto mer nøyaktig vil legeringsanbefalingen være.
Du bør også stille direkte verifiseringsspørsmål: Hvilken legering og temperament er oppgitt? Hvilken standard dekker det? Vil leverandøren utføre en kjemisk analyse av det første produksjonspartiet? Kan de levere et materialsertifikat med hver forsendelse? Holder de sammensetningsvinduet innenfor legeringsspesifikasjonen eller på kanten av det? Disse spørsmålene skiller produsenter som er avhengige av et dokumentert kvalitetssystem fra de som bare støper aluminium.
Ved anlegget vårt dekker den interne forsyningskjeden hele sekvensen: formverksted, formstøpeverksted, poleringsverksted, maskineringsverksted, rengjøringsverksted og lager. Dette one-stop-arrangementet betyr at legeringsutvalget blir gjennomgått av det samme teamet som senere maskinerer delen, så vi fanger opp maskinbarhet eller korrosjonsproblemer før delene når linjen din. Vi er sertifisert i henhold til ISO 9001:2015 og IATF 16949:2016, og kvalitetsregistrene våre er tilgjengelige for hver batch. Du kan også gå gjennom verkstedene eksternt og evaluere utstyret og prosesskontrollen før du legger inn en bestilling.
For deler som har krevende toleranse- og finishkrav, er presisjonsstøpte komponenter et typisk utgangspunkt i vårt produktspekter.
Presisjonsstøpte deler av aluminiumslegering Spesialtilpassede aluminiumsstøpegods maskinert til stramme toleranser og klare for overflatebehandling, for industri- og bilapplikasjoner. Se produktdetaljerHvis du ønsker å se det faktiske utstyret, ta en virtuell omvisning i våre verksteder før RFQ-diskusjonen. Det visuelle beviset på et rent smelteområde og en godt vedlikeholdt maskinpark er verdt mer enn noen brosjyrepåstander.
Ofte stilte spørsmål om aluminiumsstøpelegeringer
Hvilken aluminiumslegering brukes mest til støping?
For trykkstøping er A380 den mest spesifiserte aluminiumslegeringen i verden. For sandstøping og permanent formstøping er A356 den vanligste fordi den kombinerer støping med varmebehandlingsrespons. Til sammen utgjør A356 og A380 størstedelen av kommersielle aluminiumsstøpte på tvers av alle prosesser.
Hva er forskjellen mellom A356 og A380?
A356 er en 7% silisium, lav-kobber legering som brukes i sand og permanent formstøping. Den reagerer på T6 varmebehandling, sveiser godt og motstår korrosjon. A380 er en 8 % silisium, 3,5 % kobber støpelegering som flyter raskt og gir trykktette vegger, men har lavere duktilitet og svakere korrosjonsmotstand. Velg A356 når styrke og korrosjon har betydning; Velg A380 når du fyller en dyse raskt og økonomisk er prioritet.
Kan jeg bruke 6061 aluminium til støping?
nr. 6061 er en smilegering designet for ekstrudering, smiing og valsing. Dens størkningsadferd er ikke egnet til å fylle et formhulrom, og støpegods produsert fra 6061 skrap har en tendens til å sprekke og vise kraftig krympingsporøsitet. Hvis en leverandør tilbyr å støpe 6061, behandle det som et advarselsskilt og kreve en riktig støpegrad som A356 eller A380.
Hvilken legering er best for trykktette ventilhus?
For trykkstøping gir A360 og A413 de tetteste strukturene for hydrauliske og pneumatiske komponenter. A380 er akseptabelt når kobberinnhold ikke skaper et korrosjonsproblem. For sandstøpte eller permanentstøpte ventilhus, tilbyr A356 i T6-tempereringen en sterk kombinasjon av trykktetthet, duktilitet og korrosjonsmotstand.
Trenger jeg varmebehandling på aluminiumsstøpegods?
Bare varmebehandlebare kvaliteter som A356 reagerer på T6-behandling. Trykkstøpelegeringer leveres normalt som støpte fordi deres hurtigkjølende mikrostruktur ikke reagerer godt på den samme løsningsbehandlingen, og tilleggskostnaden er sjelden berettiget. Hvis applikasjonen krever høyere flytegrense og forutsigbar forlengelse, spesifiser A356 med T6 og design prosessen rundt sand eller permanent formstøping.
Hvordan kan jeg verifisere at produsenten bruker den avtalte legeringen?
Be om et materialsertifikat fra et akkreditert testlaboratorium med den første artikkelen. Sertifikatet viser den faktiske kjemiske sammensetningen av smelten. Du kan også be om en spektrometrisk analyserapport for hvert produksjonsparti, eller sende en prøve fra ditt eget lager til et uavhengig laboratorium for verifisering. En produsent med et pålitelig kvalitetssystem vil gi disse dokumentene uten å nøle.
Etter å ha gjennomgått legeringsfamiliene, utvalgskriteriene og produksjonsrealitetene, kan du fortsatt stille det samme spørsmålet: hvilken aluminiumslegering brukes til støping? Det ærlige svaret er at det avhenger av prosessen din, geometrien din og miljøet delen vil leve i. Men beslutningsprosessen er nå håndterbar. Start med prosessen, bruk de syv kriteriene, og be leverandøren begrunne anbefalingen skriftlig med et komposisjonsattest.
Et støperi som kan forklare hvorfor bak legeringsvalget er vanligvis støperiet som vil levere en konsistent støping. Legeringen er ikke en fotnote i sitatet; det er grunnlaget for dimensjonsstabiliteten, den mekaniske ytelsen og holdbarheten til hver del du mottar.
Dersom du utarbeider en henvendelse og ønsker en praktisk gjennomgang av karakter og temperament for søknaden din, send oss tegningen og driftsbetingelsene. Vårt ingeniørteam vil gi deg en legeringsanbefaling med begrunnelsen inkludert, og støttende kvalitetsposter for å sikkerhetskopiere det.