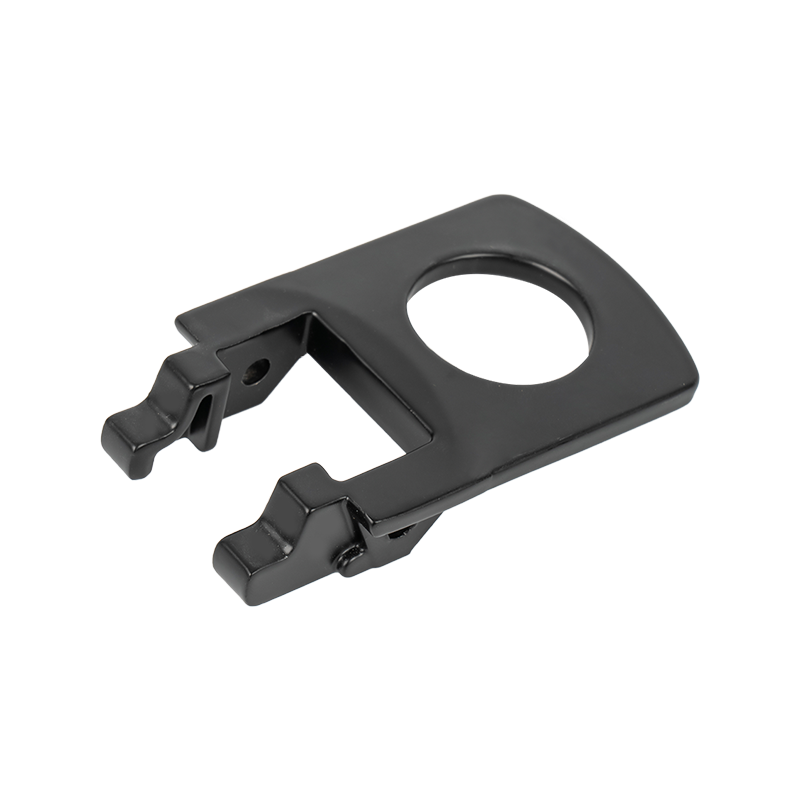


Det korte svaret: Tilpass legeringen til belastning, vegg og volum
For en del som er liten, geometrisk kompleks, dimensjonalt tett og produsert i høyt volum, gir sinkpressstøping vanligvis den laveste totalkostnaden og det mest tilgivende prosessvinduet. For en del som er stor, vektfølsom, strukturell eller utsatt for forhøyet temperatur, er pressstøping i aluminium vanligvis det tryggere utgangspunktet. Det er det praktiske svaret før et datablad for legeringer åpnes.
Grunnen er ikke at ett metall er universelt bedre. Sink og aluminium sitter på forskjellige sider av samme produksjonsavveining: sink er tett, flytende og dimensjonsstabilt ved moderate temperaturer; aluminium er lett, sterkt per masseenhet, og passer bedre til større konvolutter og høyere driftstemperaturer. Det riktige valget avhenger av hvilken av disse forskjellene som faktisk styrer funksjonen, utseendet og kostnadene til delen din.
- Velg sink først når: delen er under ca. 1 kg, har tynne vegger, trenger fine detaljer, krever tett støpetoleranse, vil bli belagt eller malt, og kjører i høyt volum.
- Velg aluminium først når: delen er stor, vektreduksjon er viktig, driftstemperaturen er over omtrent 100°C til 120°C, delen bærer strukturell belastning, eller produksjonsvolumet er moderat til lavt.
- Kjør en kostnadsmodell før du forplikter: sinkmateriale koster mer per kilogram, men lavere smeltetemperatur, raskere sykluser, lengre verktøylevetid og redusert maskinering kan gjøre den ferdige sinkdelen billigere.
- Ikke velg med strekkstyrke alene: seksjonstykkelse, trekk, kjernehull, flathet, korrosjonseksponering og etterbehandlingsmetode avgjør ofte legeringen mer enn minimum sluttstyrke.
En nyttig måte å lese denne artikkelen på er å behandle den som en utvelgelsesrute, ikke en metall-mot-metall-konkurranse. Start med feilmodus og tegningstoleransen. Sjekk deretter vekt, veggtykkelse, temperatur, korrosjon og årlig volum. Legeringsvalget blir vanligvis åpenbart når de fem inngangene er fikset.
Hva sink- og aluminiumsstøpelegeringer faktisk er
Sink-støpelegeringer
De fleste kommersielle sinkstøping bruker legeringer fra Zamak 3, Zamak 5 eller ZA-serien som ZA-8 og ZA-12. Zamak 3 er den vanlige universalkvaliteten fordi den støper lett, holder dimensjoner godt og tar plettering og maling rent. Zamak 5 tilfører kobber for høyere styrke og hardhet, med en beskjeden avveining i dimensjonsstabilitet og korrosjonsadferd. ZA-8 og ZA-12 beveger seg mot høyere styrke og bedre lager- og slitasjeytelse, men de krever tettere prosesskontroll og er mindre vanlige i tynnvegget dekorativt arbeid.
Sinklegeringer smelter ved omtrent 380 °C til 420 °C avhengig av kvalitet. Det lavere smeltepunktet tillater trykkstøping i varme kammer, hvor injeksjonssystemet er nedsenket i smelten. Varmekammerbehandling gir raske sykluser, lavt termisk sjokk til verktøyet og utmerket gjengivelse av fine egenskaper. Den samme egenskapen som gjør sink lett å støpe, gjør den også tung: sinklegeringstettheten er ca. 6,6 g/cm³, sammenlignet med ca. 2,7 g/cm³ for aluminium.
Pressstøpelegeringer av aluminium
Pressstøping av aluminium er dominert av A380 og A383 i Nord-Amerika, ADC12 i Asia, og kvaliteter som 413 og 518 når høyere duktilitet, trykktetthet eller korrosjonsmotstand er nødvendig. A380 er arbeidshesten: god støpeevne, moderat styrke, nyttig varmeledningsevne og bred tilgjengelighet. A383 forbedrer flyten for tynne vegger og kompleks geometri. ADC12 er en nær slektning av A383 og er mye brukt i eksportprogrammer. Høyere magnesium eller lavere jernkvaliteter kan forbedre duktiliteten og finishen, men de kan redusere matrisens levetid eller kreve strengere smeltekontroll.
Aluminium smelter nær 660°C, så det støpes normalt i en kaldkammermaskin. Metallet øses eller leveres inn i skuddhylsen, og sprøytes deretter inn i dysen. Kaldkammerbehandling er godt egnet for større deler og høyere skuddvekter, men syklustidene er lengre og dysen opplever mer termisk tretthet enn ved sink-varmekammerarbeid. For en dypere karakter-for-klasse gjennomgang, denne veiledningen til den beste aluminiumslegeringen for støping er en nyttig følgesvenn til valgtrinnene nedenfor.
Side-ved-side-sammenligning: Sink vs aluminium pressestøping
| Utvalgsfaktor | Sinkstøping | Pressstøping av aluminium |
|---|---|---|
| Tetthet | Ca. 6,6 g/cm³; omtrent 2,4 ganger tyngre enn aluminium for samme volum | Omtrent 2,7 g/cm³; foretrukket når massereduksjon driver designet |
| Typisk prosess | Hot-kammer trykkstøping for de fleste Zamak-kvaliteter | Kaldkammer-pressestøping |
| Veggtykkelse | Ofte 0,5 mm til 1,0 mm, med nøye verktøydesign for tynnere lokale egenskaper | Ofte 1,0 mm til 1,5 mm, med tykkere seksjoner der strømningslengden er lang |
| Toleranse som støpt | Utmerket for små, detaljerte deler; lavt svinn og stabile dimensjoner | Bra, men større deler og lengre strømningsveier trenger mer toleransegjennomgang |
| Styrke og stivhet | Høy trykkfasthet og god slitestyrke; tung for sin styrke | Bedre styrke-til-vekt-forhold; egnet for strukturelle og store deler |
| Høy temperatur tjeneste | Generelt begrenset; kryp og styrketap blir viktig over omtrent 100°C til 120°C | Bedre oppbevaring ved forhøyet temperatur; legering og driftssyklus har fortsatt betydning |
| Korrosjon og finish | Krever plettering, maling eller konverteringsbelegg i mange miljøer; tar plating veldig bra | Danner et naturlig oksidlag; anodisering, maling og konverteringsbelegg er vanlige |
| Verktøyets levetid og syklus | Lavere smeltetemperatur, raskere sykluser, generelt lengre levetid for matrisen | Høyere termisk belastning, langsommere sykluser, vedlikehold av formen er mer krevende |
| Best passform | Små, komplekse, høyt volum, dimensjonalt tette, dekorative eller belagte deler | Store, lette, strukturelle, temperatureksponerte eller moderat volum deler |
Vekt og styrke: Hvor tallene endrer designet
Vekten er den mest synlige forskjellen, men den er ikke den eneste. En sinkdel og en aluminiumsdel kan dele samme konvolutt og likevel oppføre seg annerledes fordi sink er mye tettere. Dersom tegningen er volumdrevet vil sink være tyngre. Hvis tegningen er massedrevet, vinner vanligvis aluminium før en eventuell styrkeberegning er fullført.
Relativ masse for samme delvolum, indeksert til sink ved 100. Faktisk masse avhenger av legering og veggdesign.
Styrkesammenligninger trenger mer omsorg. Sinklegeringer som Zamak 5 og ZA-8 gir høy trykkfasthet, god slitestyrke og nyttige lageregenskaper. De velges ofte for gir, hus, braketter og små strukturelle deler som ser kontaktslitasje eller trenger å holde en gjenge. Aluminiumslegeringer som A380 og ADC12 tilbyr et bedre styrke-til-vekt-forhold, noe som betyr noe i bilbraketter, motorhus, instrumentkabinetter og utstyrsrammer der massereduksjon er et designmål.
Det praktiske spørsmålet er ikke "hvilket metall er sterkere?" Det er "hvilket metall gir den nødvendige stivheten og sikkerhetsfaktoren ved tillatt masse og veggtykkelse?" En tynn sinkvegg kan være veldig stiv fordi sink har høy modul, men den samme veggen kan være for tung for en håndholdt eller kjøretøymontert del. En tynn aluminiumsvegg kan være lett, men den kan bøye seg mer eller kreve ribber som kompliserer verktøyet. Det er grunnen til at valg av legeringer bør ligge ved siden av den strukturelle beregningen, ikke etter den.
 Høystyrke aluminiumslegering støpte industrielle komponenter Tilpassede støpte og CNC-maskinerte aluminiumskomponenter for bærende konstruksjoner, og tilbyr styrke-til-vekt-balanse og valgfrie overflatebehandlinger for varig industriell bruk. Se produkt →
Veggtykkelse, flyt og støpeevne
Sink er det mer tilgivende metallet for tynne vegger og fine detaljer. Det lave smeltepunktet og høye flytbarheten gjør at metall kan fylle lange, smale deler før det fryser. I produksjonen kjører sinkdeler ofte med vegger rundt 0,5 mm til 1,0 mm, og lokale trekk kan bli tynnere med et godt bygget verktøy og en stabil prosess. Derfor er sink vanlig i små presisjonskomponenter, dekorativ maskinvare, elektriske hus og deler med fine bokstaver eller strenge kosmetiske krav.
Aluminium er ikke vanskelig å støpe, men det krever mer av verktøyet og prosessen. Et praktisk startområde er 1,0 mm til 1,5 mm for generelle vegger, med tykkere seksjoner ved porter og over lange strømningslengder. Tynne aluminiumsvegger kan produseres, men vinduet smalner: metalltemperatur, dysetemperatur, injeksjonshastighet og utlufting må alle kontrolleres. Hvis delen har dype ribber, isolerte nasser eller lange strømningsbaner, kan det hende at verktøydesigneren må legge til overløp, løpere eller lokal fortykkelse.
Denne forskjellen påvirker tegningsgjennomgangen. En sinkdel kan ofte holde en kompakt, integrert form med minimal maskinering. En aluminiumsdel kan trenge en litt tykkere vegg, mer sjenerøse fileter eller en endring i portplassering for å unngå kalde stenger og porøsitet. Ingen av utfallet er en defekt i legeringen; det er en forskjell i prosessfysikk. Jo tidligere legeringen fikses, desto lettere er det å designe verktøyet rundt riktig flytoppførsel.
Toleranse, flathet og maskinering
Sinkstøping velges ofte når den støpte delen skal holde tette dimensjoner uten omfattende maskinering. Den lavere støpetemperaturen reduserer termisk sammentrekning, og varmekammerprosessen gjentas godt fra skudd til skudd. For små deler med kjernehull, fine stigninger og kosmetiske overflater kan sink redusere sekundæroperasjoner og inspeksjonstid. Det betyr ikke at sink automatisk er mer nøyaktig; det betyr at prosessen er lettere å holde innenfor et stramt bånd når delens geometri er liten og detaljert.
Pressstøping av aluminium kan også holde stram toleranse, men delstørrelsen og veggtykkelsen har større innflytelse. Store aluminiumsstøpegods kan trenge en retteoperasjon, en maskineringsgodtgjørelse på kritiske flater eller en inspeksjonsplan basert på inventar. Flathet er et vanlig eksempel. Et tynt aluminiumsdeksel kan forvrenges etter utstøting eller under trimming, mens et sinkdeksel med samme form kan holde seg flatere fordi materialet er stivere og prosessen går kjøligere.
Dimensjonsstabilitet
Sink har vanligvis kanten for små, komplekse deler med tette støpetoleranser. Aluminium trenger mer gjennomgang ettersom delstørrelse og vegglengde øker.
Maskineringsgodtgjørelse
Sink maskinerer ofte rent og kan holde tråder godt. Aluminium er også maskinbearbeidbar, men gummiaktige legeringer kan bygge seg opp på verktøy hvis matinger og hastigheter ikke kontrolleres.
Flathetsrisiko
Tynne aluminiumsdeksler og lange braketter trenger armaturplanlegging. Sinkdeler er mindre utsatt for termisk forvrengning, men de er fortsatt følsomme for utstøting og trimming.
Inspeksjonskostnad
En stabil prosess kan redusere prøvetaking og omarbeiding. Legeringsvalget bør gjennomgås med kontrollplanen, ikke bare med 3D-modellen.
For anskaffelser er nøkkelen å skille "som støpt" fra "ferdig". Hvis tegningen viser en stram toleranse på en overflate som uansett vil bli bearbeidet, bør legeringsavgjørelsen ikke styres av den toleransen. Hvis toleransen er på en støpt overflate som aldri vil bli kuttet, kan sink spare en operasjon. Det eneste skillet kan endre kostnadsrangeringen til de to legeringene.
Korrosjon, plating og overflatefinish
Sink er ikke naturlig korrosjonsbestandig på samme måte som aluminium. Den trenger en beskyttende finish i de fleste utendørs eller fuktige miljøer: galvanisering, pulverlakkering, maling eller et konverteringsbelegg. Den gode nyheten er at sinkstøpegods tar plating veldig bra. Overflaten kan forberedes til en høy kosmetisk standard, og pletteringsbadet er kompatibelt med sinksubstratet når prosessen er kontrollert. Det er grunnen til at sink er vanlig i dekorativ maskinvare, bilinteriør og små hus som trenger en lys eller malt finish.
Aluminium danner et tynt naturlig oksidlag som forbedrer atmosfærisk korrosjonsbestandighet. For tøffere miljøer er det fortsatt behov for anodisering, konverteringsbelegg eller et passende malingssystem. Aluminiumsstøpegods kan vise porøsitet på overflaten hvis verktøyet og prosessen ikke er kontrollert, og den porøsiteten kan telegrafere gjennom en kosmetisk finish. Legeringen, portplasseringen og formtemperaturen påvirker alle det endelige utseendet.
Hvis delen vil bli utsatt for saltspray, rengjøringskjemikalier eller gjentatt kondensering, bør finishspesifikasjonen skrives før legeringen fryses. En sinkdel med dårlig pletteringsprosess kan svikte raskere enn en riktig ferdigbehandlet aluminiumsdel. En aluminiumsdel med en åpen overflatepore kan også mislykkes i en kosmetisk inspeksjon. Valg av legering og valg av finish er koblet sammen; å behandle dem som separate beslutninger skaper ofte omarbeiding.
For industrielle komponenter som trenger en balanse mellom korrosjonsbestandighet og støpbarhet, er korrosjonsbestandige støpegods av aluminium-sinklegering et nyttig referansepunkt. De viser hvordan legeringsfamilien kan innstilles for tøff service uten å forlate de økonomiske fordelene ved trykkstøping. Denne oversikten over fordelene med sinkstøping for industrielle komponenter er nyttig når plettering og slitestyrke er en del av business casen.
 Aluminium-sinklegering korrosjonsbestandig tilpasset støpegods Tilpassede støpte aluminium-sinkkomponenter med CNC-maskinerte grensesnitt, som kombinerer lett forming med korrosjonsbestandighet for industrielt utstyr i fuktig eller mildt korrosiv bruk. Se produkt →
Termisk ytelse og høytemperaturservice
Temperatur er en vanlig årsak til å gå fra sink til aluminium. Sinklegeringer mister styrke og krypemotstand når brukstemperaturen øker. Ved kontinuerlig drift er mange sinkdeler komfortable ved romtemperatur og mildt varme forhold, men over omtrent 100°C til 120°C bør designet gjennomgås nøye. En sinkbrakett som holder en belastning ved 20°C kan slappe av eller bøye seg ved 120°C over tid. Det er ikke et kosmetisk problem; den kan endre forspenning, tetningskraft eller justering.
Pressstøping av aluminium fungerer bedre ved bruk ved forhøyede temperaturer, men det er ikke ubegrenset. A380 og ADC12 beholder nyttig styrke ved temperaturer som kan berøre sink, og de er vanlige i motor-tilstøtende hus, motor- og kraftelektronikkhus. Legeringen, driftssyklusen og klembelastningen trenger fortsatt validering. En høytemperatur aluminiumslegering kan spesifiseres når delen ser vedvarende varme, termisk sykling eller en kombinasjon av varme og vibrasjoner.
Termisk ledningsevne har også betydning. Aluminium velges ofte for kjøleribber, motorhus og elektroniske kabinetter fordi det sprer varme. Sink har også god varmeledningsevne, men dens tetthet og temperaturgrenser gjør vanligvis aluminium til det bedre valget når varmestyring er hovedfunksjonen. Hvis delen er et deksel uten varmebane, kan det termiske argumentet være irrelevant. Hvis delen er et hus som fører varme bort fra et PCB, bør legeringsvalget sjekkes med en termisk modell, ikke en brosjyreverdi.
Verktøylevetid, syklustid og delkostnad
Sink er ofte billigere per ferdig del selv om sinklegering koster mer per kilo. Årsaken er prosessøkonomien. Varmkammersinkstøping kjører ved en lavere smeltetemperatur, noe som reduserer termisk sjokk til dysen. Syklustidene er kortere, og matrisen varer ofte lenger. For en liten del i høyt volum kan disse forskjellene oppveie materialprisen. Delen kan også trenge mindre maskinering fordi den støpte detaljen er nærmere den endelige formen.
Aluminium har en annen kostnadsprofil. Råvaren er vanligvis billigere per kilo, og lavere tetthet betyr mindre masse per del. Men kaldkammerprosessen er langsommere, dysen ser høyere termisk belastning, og maskineringstillegg kan være større. For en stor del i moderat volum kan aluminium fortsatt være den rimeligere ruten fordi sinkversjonen ville være for tung og ville kreve en veldig stor skuddvekt. Kostnad er derfor en funksjon av delstørrelse og volum, ikke en fast regel.
Materialpris
Sinklegering usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
Syklus tid
Sink-varmekammer-sykluser er vanligvis raskere. Kaldkammersykluser i aluminium er lengre og mer følsomme for delstørrelse og veggtykkelse.
Verktøyets levetid
Lavere sinksmeltetemperatur reduserer generelt termisk tretthet. Aluminiumsdyser kan trenge hyppigere vedlikehold, spesielt på tykke seksjoner og høye skuddvekter.
Sekundære operasjoner
Sink kan redusere maskinering og avgrading på små detaljerte deler. Aluminium kan trenge mer retting, maskinering eller festearbeid på store tynne deler.
En pålitelig kostnadssammenligning bør inkludere formen, maskintimeprisen, skuddvekten, utbyttet, etterbehandlingskostnaden, skraphastigheten og inspeksjonsplanen. Et tilbud som kun sammenligner metallpris per kilogram er ikke en sammenligning av delkostnad. Det er en sammenligning av råstoff, som ofte er det mindre antallet.
En praktisk beslutningsramme for din del
Bruk følgende sekvens når tegningen fortsatt er åpen. Det forhindrer den vanlige feilen med å velge en legering først og deretter tvinge designet til å passe til prosessen.
- Definer primærfunksjonen. Bærer delen last, tetter en væske, sprer varme, beskytter elektronikk eller gir en kosmetisk overflate? Svaret setter den kritiske feilmodusen.
- Sjekk massen og konvolutten. Hvis delen er stor eller vektfølsom, start med aluminium. Hvis den er liten og detaljdrevet, start med sink.
- Gjennomgå veggtykkelse og strømningslengde. Tynne, lange, intrikate seksjoner favoriserer sink. Tykke, store, strukturelle seksjoner favoriserer aluminium.
- Still inn servicetemperaturen. Over omtrent 100°C til 120°C trenger sink en detaljert krypegjennomgang. Aluminium er vanligvis det tryggere utgangspunktet.
- Definer finish og korrosjonseksponering. Hvis plettering er nødvendig, er sink attraktiv. Hvis anodisering eller en naturlig oksidfinish er nødvendig, er aluminium attraktivt.
- Estimer årlig volum og verktøylevetid. Høyt volum med små deler favoriserer ofte sink. Moderat volum med store deler favoriserer ofte aluminium.
- Bygg kostnadsmodellen. Inkluder maskinering, skrot, etterbehandling, inspeksjon og logistikk. Sammenlign deretter den ferdige delen, ikke blokken.
| Prosjektets tilstand | Mager sink | Magert aluminium |
|---|---|---|
| Delmasse under 1 kg | Sterk passform | Mulig, men sjekk kostnadene |
| Delmasse over 3 kg | Vanligvis dårlig passform | Sterk passform |
| Vegg under 1,0 mm | Sterk passform | Trenger nøye gjennomgang |
| Kontinuerlig service over 120°C | Trenger kryp gjennomgang | Sterk passform |
| Dekorativ plating | Sterk passform | Mulig med skikkelig forberedelse |
| Stor strukturell brakett | Vanligvis dårlig passform | Sterk passform |
| Lite hus med stort volum | Sterk passform | Mulig, men sykluskostnaden øker |
Applikasjonsscenarier: Hvor hver legering tjener sin plass
Bil- og kjøretøyelektronikk
Aluminium er vanlig i bilstøping fordi massereduksjon og termisk ytelse betyr noe. Motorhus, trådløse ladehus, braketter og strukturelle deksler bruker ofte A380, ADC12 eller en klasse med høyere ytelse. Sink vises fortsatt i små innvendige mekanismer, gir og belagt trim der slitestyrke og fine detaljer er viktigere enn vekt. Avgjørelsen bør tas med kjøretøyets miljø i tankene: vibrasjoner, steinstøt, saltsprut og temperatur under panseret kan skyve valget i en annen retning.
Instrument- og kontrollkapsler
Instrumenthus trenger ofte en stabil form, en ren finish og god skjerming eller tetning. Sink kan være et sterkt valg for små, komplekse skap med fine ribber og tette dekselpasninger. Aluminium er ofte bedre for større utendørs kabinetter, varmegenererende elektronikk og deler som trenger anodisering eller et lett monteringsgrensesnitt. Innkapslingens stil bør følge legeringen: en sinkkapsling kan integrere tynne vegger og små bosser; et aluminiumskapsel kan bruke tykkere vegger og et annet pakningsfelt.
Motor- og pumpehus
Motorhus favoriserer vanligvis aluminium fordi både varmeavledning og vekt er viktig. Et vanntett motorhus kan trenge en trykktett støpt vegg, en maskinert tetningsflate og en korrosjonsbestandig finish. Sink kan brukes i mindre motorkomponenter, girdeksler og endestykker, men den termiske belastningen og den kontinuerlige driftssyklusen bør kontrolleres. Hvis huset er en varmebane, er aluminium vanligvis det mer naturlige valget.
Trykkreduserende og avlastningsventilhus
Ventilhus trenger trykktetthet, stabile gjenger, korrosjonsbestandighet og en ren indre passasje. Pressstøpte av aluminium er vanlige i trykkreduserende ventilhus, avlastningsventilhus og integrerte ventilhus fordi de tilbyr en god balanse mellom styrke, bearbeidbarhet og vekt. Sink kan brukes i mindre ventilkomponenter og slitedeler, men væske, trykk og temperatur bør vurderes. Et trykkreduserende ventilhus i trykkstøpt aluminium er et nyttig eksempel på hvordan legeringsvalget følger trykk- og servicekravene, ikke omvendt.
 Trykkreduserende ventilhus i pressstøpt aluminium Tilpassede støpte ventilhus med CNC-maskinerte tetningsflater og gjengede hull, designet for stabil trykkkontroll og pålitelig montering i industrielle systemer. Se produkt →
Industriutstyr deler
Utstyrsdeksler, braketter, koblinger, monteringsplater og ikke-standard konstruksjonsdeler sitter ofte i midten av avgjørelsen. Sink er attraktivt for små, detaljerte deler som trenger slitestyrke og minimal maskinering. Aluminium er attraktivt for større deksler, rammer og deler som må flyttes eller monteres i høyden. I begge tilfeller skal tegningen vise datumskjemaet, de kritiske grensesnittene og finishklassen. Uten den informasjonen blir legeringsdebatten en gjetning.
Anskaffelsesrisikoer og tegningsdetaljer som bestemmer legeringen
Mange legeringstvister er faktisk tegnetvister. Kjøperen antar en prosess, leverandøren siterer en annen, og misforholdet vises først etter at verktøyet er kuttet. Følgende detaljer bør fikses før en innkjøpsordre frigis.
- Kritiske vs ikke-kritiske overflater. Merk hvilke overflater som skal forbli som støpte og hvilke som skal bearbeides. Dette enkelt trinnet endrer ofte kostnadsrangeringen for sink og aluminium.
- Utkast og fileter. Sink kan ofte frigjøres fra et verktøy med mindre trekk, men aluminium trenger fortsatt tilstrekkelig trekk på dype vegger. Ikke tving en null-utkast-funksjon inn i noen av prosessene.
- Aksept av porøsitet. Definer om porøsitet er tillatt på en tetningsflate, en kosmetisk overflate eller en strukturell seksjon. Legeringsvalget kan endre risikoen, men akseptregelen må være eksplisitt.
- Flathet og retthet. Store aluminiumsdeler kan trenge et rettetrinn. Sinkdeler kan også forvrenges hvis utkastet er ujevnt. Sett målemetoden på tegningen.
- Fullfør spesifikasjon. Plating, pulverlakkering, anodisering og konverteringsbelegg har forskjellige underlagskrav. En ferdigforklaring uten prosessstandard er ikke en spesifikasjon.
- Volum og verktøylevetid. Et verktøy bygget for 20 000 skudd er ikke det samme som et verktøy bygget for 500 000 skudd. Legerings- og dysematerialet bør tilpasses produksjonsplanen.
- Valideringsplan. Temperatursykling, saltspray, lekkasjetest og dimensjonsevne bør avtales før den første artikkelen. Legeringsbeslutningen er bare så god som bevisene bak.
En leverandør med både sink- og aluminiumspressstøpingserfaring kan ofte flagge disse risikoene på tilbudsstadiet. Det er mer verdifullt enn en lavere stykkpris som skjuler et verktøyskifte, en etterbearbeiding eller en maskineringsgodtgjørelse. Den beste legeringen er den som overlever tegningsgjennomgangen, verktøyprøven og produksjonsrampen uten redesign.
Vanlige spørsmål: Sink vs aluminium pressestøping
Er sinkpressestøping sterkere enn aluminiumpressestøping?
Det avhenger av sammenligningen. Sinklegeringer som Zamak 5 og ZA-8 har høy trykkfasthet og god slitestyrke, og de kan være svært sterke i små, stive partier. Aluminiumslegeringer har et bedre styrke-til-vekt-forhold og er vanligvis det bedre valget for store konstruksjonsdeler. En direkte styrkesammenligning uten delens geometri, lastbane og massegrense er ikke nyttig.
Hvorfor er sinktrykkstøping ofte billigere for små deler?
Sink kjører i varmekammermaskiner ved lavere smeltetemperatur, så syklusene er raskere og matrisens levetid er ofte lengre. Den støpte detaljen kan være fin nok til å redusere bearbeiding. Sinklegering koster mer per kilo, men den ferdige delen kan fortsatt koste mindre fordi prosessen er mer effektiv for små, komplekse arbeid med stort volum.
Kan sinkpressestøpte brukes utendørs?
Ja, men de trenger vanligvis en beskyttende finish. Galvanisering, pulverlakkering, maling eller konverteringsbelegg kan gi nødvendig korrosjonsbestandighet. Eksponeringsforholdene, rengjøringskjemikaliene og forventet levetid bør oppgis før finish velges. En ubestrøket sinkdel er ikke det riktige valget for en våt eller salteksponert applikasjon.
Når bør jeg velge aluminium fremfor sink?
Velg aluminium når delen er stor, vektfølsom, strukturell eller utsatt for vedvarende varme over omtrent 100 °C til 120 °C. Aluminium er også det mer naturlige valget når delen trenger anodisering, varmeavledning eller et bedre styrke-til-vekt-forhold. Hvis delen er liten, intrikat og høyt volum, bør sink vurderes først.
Avgjør veggtykkelsen legeringen?
Det er en av de sterkeste indikatorene. Sink kan lettere fylle tynnere vegger og finere detaljer. Aluminium kan støpe tynne vegger, men prosessvinduet er smalere og verktøydesignet må støtte strømningslengden. Dersom tegningen har 0,6 mm vegger over lang avstand, er sink vanligvis utgangspunktet med lavere risiko.
Kan den samme delen støpes i begge legeringene?
Noen ganger, men ikke uten endringer. Veggtykkelse, trekk, portplassering, krympegodtgjørelse, maskineringsmateriale og finish kan alle trenge å endres. En direkte legeringsbytte på samme verktøy er sjelden en ren løsning. Den bedre tilnærmingen er å designe delen for den valgte prosessen og deretter sammenligne den ferdige kostnaden og ytelsen.