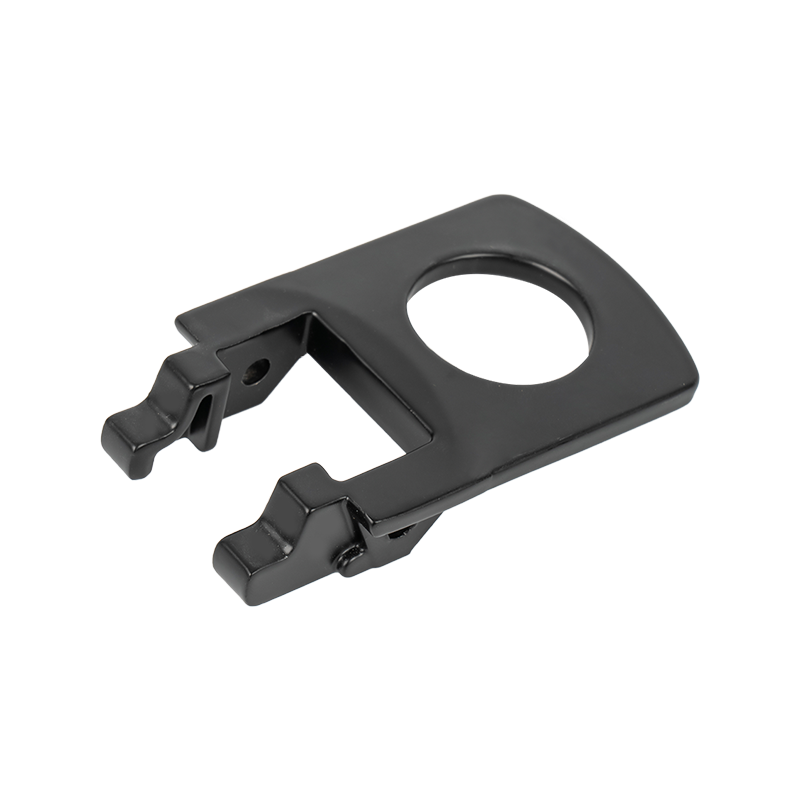


Som et produksjonsanlegg som spesialiserer seg på presisjon pressestøping av aluminiumslegering , vår produksjonslinje dekker alt fra formdesign, høytrykksinjeksjon, trimming, maskinering, til overflatebehandling. Hver komponent som forlater fabrikken vår produseres under streng prosesskontroll, noe som sikrer at kunder som anskaffer deler av støpte aluminiumslegeringer, får konsistent dimensjonsnøyaktighet, mekanisk styrke og overflatekvalitet i alle produksjonspartier.
Materialvalgsveiledning for støpelegeringer av aluminium
Å velge riktig legeringskvalitet bestemmer direkte ytelsen til den endelige komponenten. Vårt ingeniørteam samarbeider med kunder i det tidlige designstadiet for å anbefale den best egnede formstøpelegeringen av aluminium basert på veggtykkelse, belastningskrav, korrosjonseksponering og etterbehandlingsplaner. Nedenfor er materialprofilene våre anlegg behandler oftest, organisert etter funksjonelle fordeler i stedet for rå kjemiske data alene.
Best for tynnveggede komplekse hus
Foretrukket når en vanlig støpt aluminiumslegering må fylle lange, tynne hulrom uten kaldlukkingsfeil. Ofte valgt for bilbraketter, girkassedeksler og forbrukerelektronikkskap.
Best for strukturelle lastbærende deler
Velges for komponenter som utsettes for gjentatte mekaniske påkjenninger, som motorhus, pumpehus og monteringsbraketter som krever stabil dimensjonell ytelse under vibrasjon.
Best for ujevne veggseksjoner
Påføres deler med blandede tykke og tynne seksjoner, reduserer risikoen for varmerivning samtidig som det opprettholdes jevne overganger i geometritunge design.
Best for korrosjonsbestandige applikasjoner
Valgt for utendørs belysningsarmaturer, marin-tilstøtende maskinvare, og fuktige omgivelser der langsiktig overflateintegritet betyr mer enn råstyrke.
Prosessparametere kontrollert under produksjon
Konsistens i aluminiumslegeringspressstøping avhenger sterkt av kontroll av injeksjonshastighet, formtemperatur og kjølesykluser. Vårt anlegg overvåker disse variablene i sanntid for å unngå porøsitet, flash og dimensjonsdrift over lange produksjonsserier.
| Injeksjonstrykkområde | 15 MPa – 150 MPa avhengig av delens geometri |
| Muggtemperatur | 180°C – 220°C |
| Helletemperatur | 620°C – 680°C |
| Minimum veggtykkelse oppnåelig | 0,8 mm – 1,2 mm |
| Standard dimensjonstoleranse | ±0,05 mm – ±0,15 mm avhengig av delstørrelse |
| Typisk syklustid | 30 – 90 sekunder per skudd |
Alternativer for overflatebehandling for støpte aluminiumslegeringer Komponenter
Utover støping krever de fleste komponenter sekundær etterbehandling for å møte funksjonelle eller estetiske krav. Vårt anlegg tilbyr interne og samarbeidende etterbehandlingslinjer slik at kundene kan spesifisere den nøyaktige overflatetilstanden som er nødvendig for deres bruk.
Anodisering
Forbedrer slitestyrken og tillater fargefarging, ofte etterspurt for synlige forbrukervendte deler.
Pulverlakkering
Gir et slitesterkt, jevnt belegg som er egnet for utendørshus og industriutstyrsdeksler.
Kromatkonvertering
Legger til et beskyttende ledende lag, ofte valgt for deler som krever elektrisk jording.
Presisjonsbearbeiding
Påføres på sammenfallende overflater, gjengede hull eller tetningsflater som krever toleranser strammere enn som støpt.
Kulesprengning / polering
Fjerner skillelinjer og overflatefeil, forbereder deler for belegg eller direkte montering.
Passivasjon
Forbedrer korrosjonsbestandigheten for deler som er beregnet på fuktige eller kjemisk eksponerte miljøer.
Typiske komponenter produsert ved bruk av støpelegeringer av aluminium
Vår produksjonskapasitet spenner over et bredt spekter av bransjer. Eksemplene nedenfor gjenspeiler kategoriene av deler anlegget vårt produserer regelmessig ved bruk av støpelegeringer av aluminium, basert på kundespesifikasjoner og applikasjonstegninger.
Strukturelle braketter for biler
Transmisjonshus, motorfester og sensorbraketter som krever høy dimensjonell repeterbarhet.
LED belysningshus
Varmeavledende skap som drar nytte av den termiske ledningsevnen til vanlige støpte aluminiumslegeringsmaterialer.
Telekommunikasjonskabinetter
Værbestandige hus for utendørs signalutstyr som krever korrosjonsbestandig etterbehandling.
Industrielle motordeksler
Komponenter som utsettes for vibrasjoner og termisk syklus under kontinuerlig utstyrsdrift.
Robotikk og automasjonsdeler
Lette strukturelle armer og leddhus der styrke-til-vekt-forholdet er kritisk.
Medisinsk utstyrshus
Presisjonsbearbeidede kabinetter som oppfyller strenge krav til overflatefinish og renhet.
Ofte stilte spørsmål om støpelegeringer av aluminium
Er støpt aluminiumslegering støpt, eller er det separate prosesser?
Støpt aluminiumslegering refererer til selve materialet, mens støping er en av flere metoder som brukes for å forme det materialet. Når en vanlig støpt aluminiumslegering injiseres i en stålform under høyt trykk, blir den resulterende delen både støpt og støpt - begrepene beskriver henholdsvis materialet og prosessen, ikke to forskjellige produkter.
Hva er minimumsordreantallet ditt anlegg godtar?
Ordrevolum avhenger av verktøyinvesteringer og delkompleksitet. Teamet vårt vurderer hver tegning individuelt og gir en produksjonsplan som samsvarer med kundens volumbehov, fra prototypekjøringer til kontinuerlig høyvolumproduksjon.
Hvor lang tid tar verktøyutvikling før produksjonen starter?
Standard støpeformutvikling for støping av aluminiumslegeringer krever vanligvis flere uker, avhengig av delens kompleksitet, antall hulrom og om det er behov for lysbilder eller løftere for underskjæringer.
Kan porøsitet elimineres fullstendig i deler av støpte aluminiumslegeringer?
Porøsitet kan reduseres betydelig gjennom optimert portdesign, vakuumassistert støping og kontrollert injeksjonshastighet, selv om noe mikroporøsitet er iboende til høytrykksstøpeprosessen. Kritiske tetningsflater er vanligvis maskinert eller behandlet for å løse dette.
Gir du materialsertifisering for hvert produksjonsparti?
Ja, spektrometeranalyserapporter og testresultater for mekaniske egenskaper er tilgjengelige for hver batch på forespørsel, som bekrefter den kjemiske sammensetningen av støpelegeringene av aluminium som brukes.
Kvalitetskontrollstandarder brukt på hver batch
| Verifikasjon av kjemisk sammensetning | Spektrometeranalyse per batch |
| Intern tetthetsinspeksjon | Røntgen- eller ultralydtesting på kritiske deler |
| Dimensjonell inspeksjon | CMM-måling mot godkjente tegninger |
| Testing av overflateruhet | Profilometerverifisering for ferdige overflater |
| Saltspraymotstandstesting | Tilgjengelig for korrosjonskritiske bruksområder |
| Sertifisering av styringssystem | ISO 9001-kompatibel produksjonsarbeidsflyt |
Arbeide med anlegget vårt på tilpassede prosjekter
Kunder som tar med nye design til anlegget vårt, mottar støtte i alle faser – fra første DFM-gjennomgang (design for manufacturability) til inspeksjon av første artikkel. Fordi vi driver vårt eget verktøyverksted ved siden av støpegulvet, kan justeringer av formdesign basert på tidlige prøveresultater implementeres raskt uten å gå gjennom eksterne leverandører. Dette integrerte oppsettet gjør at teamet vårt kan opprettholde tettere kontroll over ledetid og delkonsistens når de produserer støpelegeringskomponenter i aluminium for nye produktlanseringer.
For prosjekter som krever en blanding av støping, maskinering og etterbehandling under ett tak, kan våre ingeniører anbefale den mest kostnadseffektive kombinasjonen av vanlig trykkstøpt aluminiumslegeringsmateriale og sekundær prosessering basert på funksjonskravene til delen, og hjelper kundene med å gå fra tegning til ferdig komponent med færre overleveringer og klarere kommunikasjon gjennom hele produksjonen.