

Aluminiumspressstøpingsdeler og aluminiumsandstøping: prosesser, applikasjoner og vedlikehold
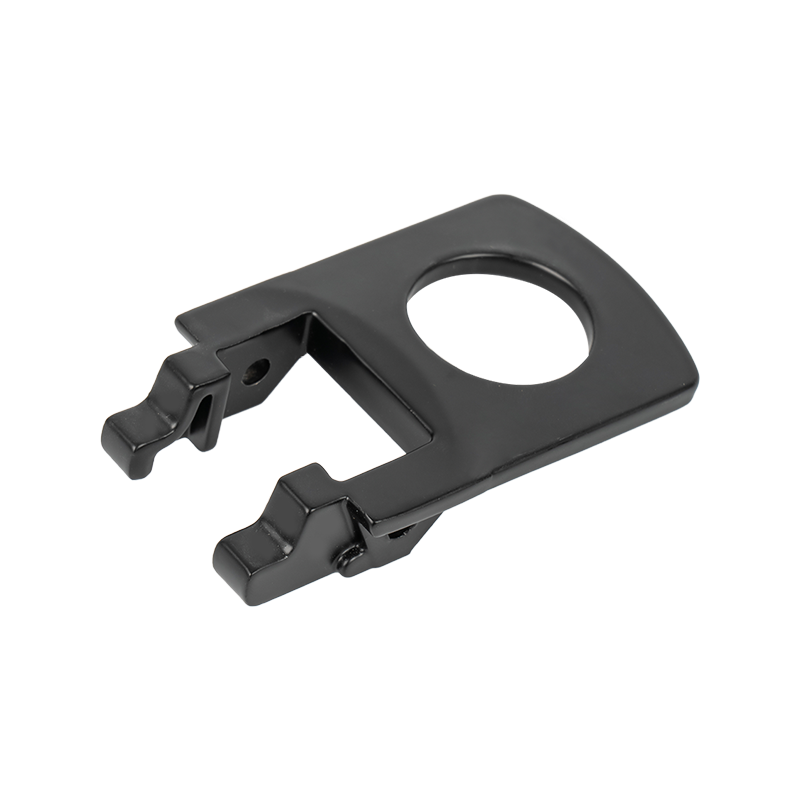
Aluminiumskomponenter forlater fabrikkgulvet gjennom mer enn én rute. Noen dannes under høyt trykk inne i en herdet ståldyse, andre tar form sakte inne i en seng av bundet sand. Å velge mellom pressstøpte deler av aluminium og sandstøpte aluminiumskomponenter avhenger av veggtykkelse, ordrevolum, verktøybudsjett og den ferdige overflaten et prosjekt faktisk trenger. Avsnittene nedenfor går gjennom hvordan hver metode fungerer, hvor hver enkelt brukes, hva som kan gå galt under formingen, og hvordan ferdig aluminiumsutstyr bør rengjøres når den er i bruk.
Trange repeterbare toleranser
Høytrykksinjeksjon fyller dysehulrommet på en brøkdel av et sekund, så veggtykkelse og hullposisjoner gjentar seg tett fra første skudd til titusendel. Denne konsistensen er grunnen pressstøpte deler av aluminium velges for hus og braketter som må boltes til sammenfallende komponenter uten håndmontering.
Tynnvegg-evne
Fordi smeltet aluminium presses inn i hulrommet under trykk i stedet for å helles av tyngdekraften, kan vegger så tynne som én millimeter fortsatt fylles helt før metallet fryser, noe som holder ferdige deler lette uten å ofre stivheten.
Glatt som støpt overflate
Stålmatriser gir en fin overflatetekstur direkte på støpingen, reduserer eller fjerner behovet for sekundær bearbeiding på kosmetiske overflater og reduserer mengden etterbehandling som et hus eller dekkplate krever før det sendes.
Effektiv på volum
Syklustider målt i sekunder i stedet for minutter gjør prosessen egnet til å kjøre den samme geometrien tusenvis av ganger, og det er grunnen til at motorbraketter, girhus og elektroniske kabinetter er avhengige av denne metoden når et design er ferdigstilt.
Fordeler med sandstøping for aluminiumsdeler
Sandstøping tar en annen tilnærming og tjener sin plass av et annet sett med grunner. I stedet for å presse metall inn i en herdet dyse, pakker prosessen sand blandet med et bindemiddel rundt et mønster, og fjerner deretter mønsteret for å etterlate et hulrom som smeltet aluminium fylles av tyngdekraften. Dette endrer økonomien og geometrien som praktisk talt kan produseres.
Lav verktøyinvestering
Mønstre kan bygges av tre, skum eller 3D-printet plast i stedet for herdet stål, noe som senker forhåndskostnaden ved å starte et nytt delenummer og forkorter tiden mellom en ferdig tegning og en første prøve.
Stor seksjonskapasitet
Tyngdekraftuthelling pålegger ikke de samme trykkgrensene som finnes ved støping, så pumpehus, girkassekasser og maskinbaser med snitttykkelse langt utover det en dyse trygt kan håndtere kommer ut av formen uten problemer.
Designfleksibilitet mellom løpene
Et mønster kan omarbeides eller et nytt kuttes raskt når et design endres, og unngår ledetiden og kostnadene ved å modifisere eller erstatte en ståldyse hver gang en dimensjon må justeres under utviklingen.
Egnet for kjøringer med lavt volum
Der det bare er behov for en håndfull enheter eller en kort produksjonsserie, gir det sjelden mening å spre kostnadene for en ståldyse over så få deler, så sandformer forblir den mer praktiske ruten for prototyper og begrenset seriearbeid.
Sammenligning av støpeparametere side om side
Tabellen nedenfor setter de tre vanligste aluminiumsformingsrutene opp mot variablene som oftest bestemmer hvilken en tegning skal rutes til.
| Parameter | Die Casting | Sandstøping | Permanent formstøping |
|---|---|---|---|
| Verktøykostnad | Høy | Lavt | Middels |
| Dimensjonsnøyaktighet | ±0,05 til 0,1 mm typisk | ±0,5 til 1,5 mm typisk | ±0,2 til 0,5 mm typisk |
| Anbefalt batchstørrelse | Tusenvis og oppover | Enkeltenheter til noen få hundre | Hundrevis til noen få tusen |
| Oppnåelig veggtykkelse | 1 mm til 4 mm | 5 mm til 50 mm | 3 mm til 20 mm |
| Som-støpt overflateruhet | Ra 1,5 til 3,0 mikrometer | Ra 6,0 til 12,5 mikrometer | Ra 3,0 til 6,0 mikrometer |
| Typisk syklustid | Sekunder til noen få minutter | Timer inkludert formpreparering | Minutter per casting |
Aluminium Sandstøping Vanlige deler applikasjoner
Fordi sandformer tåler store, tunge seksjoner og uregelmessige former uten trykkbegrensninger til en dyse, bygges visse kategorier av maskinvare nesten utelukkende gjennom denne ruten.
Pumpehus
Innvendige vannpassasjer og monteringsflenser støpt i ett stykke, og unngår sømmene som ellers ville trenge forsegling.
Ventilhus
Tykke vegger rundt gjengede porter holder trykket mens interne strømningskanaler dannes rene under helling.
Flenser og beslag
Boltsirkler og tetningsflater støpes nær ferdig størrelse, slik at bare den sammenkoblede overflaten skal maskineres.
Maskinverktøybaser
Tunge, stive seksjoner som demper vibrasjoner under drift, dimensjonert godt over støpegrensene.
Landbruksutstyrsdeler
Girkassehus og braketter utsatt for utendørs belastning og gjentatt støt under feltbruk.
Marine maskinvare
Braketter, hus og beslag som parer aluminiums korrosjonsmotstand med sandstøpings evne til store seksjoner.
Hvordan støpe aluminiumsdeler
Uavhengig av hvilken formtype som brukes, følger det samme brede sekvensen fra mønster til ferdig støping å danne en aluminiumsdel.
Forberedelse av mønster eller form
Et mønster er bygget for sandstøping, eller en herdet ståldyse er maskinert for trykkstøping, som matcher den endelige delens geometri pluss krymping.
Smelting
Aluminiumslegering varmes opp til omtrent 660 til 720 grader Celsius i en digel eller induksjonsovn til den når en fullstendig flytende, hellbar tilstand.
Avgassing og flussing
Et avgassingsmiddel fjerner oppløst hydrogen og en fluss trekker oksidinneslutninger til overflaten, og reduserer porøsiteten i den ferdige støpingen.
Helling eller injeksjon
Smeltet metall helles av tyngdekraften inn i et sandhulrom, eller injiseres under trykk i en dyse, og fyller formen før overflaten begynner å stivne.
Avkjøling og størkning
Kontrollert kjøling gjør at støpen størkner fra de tynneste seksjonene mot de tykkeste, noe som begrenser krympehulrom og indre spenninger.
Demolding og etterbehandling
Støpingen skilles fra sanden eller formen, porter og stigerør trimmes bort, og delen går videre til sliping, varmebehandling eller maskinering etter behov.
Hvordan støpe aluminiumsdeler at Home
En forenklet versjon av den samme prosessen er innen rekkevidde for et hobbyverksted. En liten propan- eller trekullfyrt ovn smelter skrap av aluminium i en stål- eller grafittdigel, mens et tre- eller 3D-printet mønster presset inn i fuktig støpesand danner hulrommet. Når mønsteret er trukket tilbake, kuttes en helleport og en ventilasjonskanal for hånd før formhalvdelene lukkes og klemmes. Smeltet metall helles jevnt for å unngå å fange luft, og deretter stå uforstyrret til støpingen er avkjølt nok til å håndtere. Sikkerhetsutstyr betyr mer i denne skalaen i stedet for mindre: et ansiktsskjerm, varmebestandige hansker og lange ermer beskytter mot sprut, og uthelling bør alltid skje på en tørr, ikke-brennbar overflate vekk fra spor av fuktighet, siden vann som er fanget i fuktig sand eller et vått verktøy kan blinke til damp ved kontakt med smeltet aluminium.
Hva kan jeg bruke til å støpe aluminium?
Materialvalget går i to retninger: formmaterialet og selve aluminiumslegeringen.
Formmaterialer
Silikasand bundet med leire eller kjemiske bindemidler for engangsformer, maskinert stål for gjentatte støpesykluser, og grafitt eller støpejern for permanente former gjenbrukt over en moderat produksjonsserie.
Vanlige legeringskvaliteter
A356 og A357 for deler som trenger høyere styrke etter varmebehandling, ADC12 og A380 for generelle støpegods, og 6061 hvor en støping senere skal bearbeides og krever god bearbeidbarhet.
Ovnsutstyr
Digelovner fyrt med propan, naturgass eller elektriske motstandselementer for mindre partier, og induksjonsovner for raskere smelting når gjennomstrømningen betyr mer enn drivstoffkostnaden.
Hjelpematerialer
Avgassingstabletter, dekkflussmiddel, muggslippbelegg og stigerør som hver adresserer en spesifikk defektrisiko under smelting og helling i stedet for formen på selve delen.
Hva er skillelinjen for aluminiumsstøping?
Skillelinjen markerer hvor to halvdeler av en form eller form møtes og skilles for å frigjøre den ferdige støpingen. Dens posisjon er valgt ved delens bredeste tverrsnitt slik at begge halvdelene kan trekkes rent bort uten å låse seg mot en underskjæring. En dårlig plassert skillelinje tvinger frem ekstra kjernearbeid, legger til trekkvinkler som ellers ikke var nødvendig, eller etterlater overflødig blink som må slipes bort for hånd. På en ferdig støping vises skillelinjen vanligvis som en svak søm eller en litt hevet linje som går rundt delen, og det er normalt å se lett maskinering eller sliping langs den sømmen under sluttinspeksjonen i stedet for å behandle den som en defekt.
Hvor vanskelig er det å støpe aluminium?
Aluminium sitter i midten av vanskelighetsgraden for metallstøping. Dens moderate smeltepunkt og gode flytende gjør den mer tilgivende enn jern eller stål, men en håndfull defekttyper krever fortsatt oppmerksomhet i hvert trinn av hellingen.
Gassporøsitet
Smeltet aluminium absorberer lett hydrogen ved høy temperatur, og den gassen kommer ut av løsningen når metallet avkjøles, og etterlater små tomrom med mindre avgassing gjøres riktig før det helles.
Krympehulrom
Aluminium trekker seg merkbart sammen når det stivner, så tykke seksjoner som avkjøles etter at det omgivende metallet allerede har herdet kan trekke innover og etterlate et indre tomrom.
Cold Shut
To metallstrømmer møtes etter at begge har begynt å smelte over, mislykkes i å smelte sammen, og etterlater en synlig svakhetslinje på overflaten av støpestykket.
Hot Tearing
Tynne seksjoner som grenser til en mye tykkere masse kan sprekke mens de fortsatt er delvis smeltet hvis formen begrenser naturlig sammentrekning under avkjøling.
Overflatebehandling og toleransealternativer for støpte aluminiumskomponenter
En råstøping forlater sjelden butikkgulvet akkurat slik den kommer ut av formen. Maskinbearbeidede monteringsflater, anodiserte belegg for korrosjonsbestandighet, pulverlakkering for fargetilpassede hus, og shot-peening for en jevn matt tekstur påføres avhengig av hvor delen vil ende i bruk. Toleranseklasser spenner vanligvis fra generelle støpte dimensjoner på ikke-kritiske flater til presisjonsmaskinerte boringer og boltemønstre som holdes innenfor noen få hundredeler av en millimeter der sammenpassende deler krever det. Verifisering av veggtykkelse, røntgeninspeksjon for intern porøsitet og trykktesting på deler som vil holde væske er vanlige trinn innebygd i sluttinspeksjon før en batch frigis.
Slik rengjør du støpte aluminiumsdeler
Generell rengjøring av en støpt aluminiumsdel starter med varmt vann og et mildt, ikke-slipende rengjøringsmiddel som påføres med en myk børste for å fjerne støv og overflatesmuss. Sterke syrer og alkaliske rengjøringsmidler bør unngås siden de angriper det naturlige oksidlaget som beskytter aluminium mot korrosjon. Vanskelige rester kan løsnes ved å bløtlegges kort i et rengjøringsmiddel formulert for aluminium før en siste skylling og en fullstendig tørking med en lofri klut, siden innestengt fuktighet igjen i fordypninger eller gjengede hull er det som fører til frisk oksidasjon.
Rengjøring av bildeler i støpt aluminium
Hjul, inntaksmanifolder og girhus samler veistøv og bremserester over tid. Skyll først bort løst grus, og påfør deretter en hjulsikker aluminiumsrens og en myk børste i nedfelte eiker, hindrer slipende partikler fra å skrape overflaten. Et lett lag med beskyttende voks etterpå bremser returen av oksidasjon mellom vaskene.
Rengjøring av støpte aluminiumsmotordeler
Motorkomponenter har påstekt oljefilm og karbonavleiringer som vanlig vann ikke vil forskyve seg. La delen avkjøles helt, spray på en avfettingsmiddel og jobbe den inn i ribber og boltebosser med en nylonbørste i stedet for en metall for å unngå å risse overflaten. En grundig tørr og komprimert luftblåsing av blinde hull forhindrer rester av rengjøringsmiddel i å forstyrre en pakningstetning ved gjenmontering.
Rutinemessig vedlikeholdsrengjøring
For deler i vanlig utendørs eller industriell service, en enkel månedlig vask med mild såpe og en myk klut, etterfulgt av inspeksjon for gropdannelse eller hvitoksidoppblomstring, fanger opp tidlig korrosjon før den sprer seg til grop som vil kreve mekanisk polering for å fjerne.
Velge riktig prosess for en ny del
En tegning kommer sjelden med støpemetoden som allerede er bestemt. Veggtykkelse, forventet bestillingsmengde, toleransekrav på motflater og størrelsen på delen peker mot enten en dyse, en sandform eller en permanent form før et enkelt gram aluminium smeltes. Gjennomgang av disse faktorene tidlig, sammen med legeringskvaliteten som passer best til delens mekaniske og korrosjonskrav, holder omarbeiding og verktøyendringer på et minimum når produksjonen er i gang.