

 Tilpasset motorhus i aluminium med presisjonsbearbeiding Dette spesialbearbeidede aluminiumshuset tilbyr strukturell støtte og varmeavledning for motorer. Vurder det for robust, applikasjonsspesifikk motorbeskyttelse. Se produkt →
Trenger et motorhus i aluminium maskinering eller forsegling?
Kort svar: ja, et motorhus i aluminium trenger nesten alltid maskinering før det kan settes sammen til en fungerende motor. Forsegling er et eget vedtak. Det kreves kun når det maskinerte huset må holde trykk, holde væske ute eller oppfylle en lekkasjehastighetsspesifikasjon som kunden og leverandøren er enige om.
En aluminiumsstøping kommer ut av formen med den generelle konvolutten til huset, men ikke med den dimensjonale nøyaktigheten som et lagersete, statorlomme eller monteringsflate trenger. CNC-bearbeiding gjør det støpte emnet til en del som kan holde et lager, plassere en stator og tette mot et endedeksel. Porøsitetsforsegling, derimot, adresserer en skjult indre defekt snarere enn en dimensjon. Den brukes når porene i støpeveggen skaper en kontinuerlig bane for luft, olje, kjølevæske eller fuktighet å bevege seg gjennom.
Dette skillet er viktig ved kommersielle tilbud og produksjonsinspeksjoner. Maskinering avgjør om huset passer til de tilhørende komponentene. Tetthetstesten avgjør om den er trykktett. Hvis huset ikke består denne testen, er vakuumimpregnering det vanlige middelet. Å forstå hvilket trinn som gjelder for motordesignet ditt sparer kostnader, forkorter valideringstiden og forhindrer feltfeil som er kostbare å ettermontere.
Maskinering er ikke valgfritt for et funksjonelt motorhus
Motorhus er støpt til nesten-nett-form, men nesten-nett-form er ikke en funksjonell form. En lagerboring som er 0,05 mm overdimensjonert, en statorlomme som ikke er rund, eller en flensflate som ikke er flat kan generere støy, vibrasjoner, overoppheting eller for tidlig lagerslitasje. Maskineringstrinnet skaper den funksjonelle geometrien som motoren trenger.
De fleste motorhus i aluminium passerer gjennom følgende maskineringsoperasjoner: bekledning av monteringsflensen, boring av lagerregistrene, maskinering av statorboringen, boring og tapping av monteringshull, skjæring av O-ringspor og fresing av kabelinnføringsflater. Fixturing er designet rundt as-cast datum-funksjonene slik at alle kritiske dimensjoner produseres i ett oppsett der det er mulig. Tabellen nedenfor oppsummerer typiske maskinerte egenskaper og toleransene som motorbyggere forventer.
| Maskinert funksjon | Typisk toleranse | Begrunnelse for kravet |
|---|---|---|
| Lagerboring | H7 eller bedre | Nøyaktige lagerplasser; forhindrer rotoreksentrisitet og vibrasjoner |
| Statorlomme eller boring | 0,05–0,10 mm totalt | Styrer luftgapet mellom rotor og stator for effektivitet og støy |
| Endedekselregister | 0,10 mm | Opprettholder konsentrisk innretting av rotorakselen med endedekslene |
| Monteringsflensflate | Planhet 0,10 mm | Eliminerer gynging, sikrer paknings- eller tetningskompresjon |
| O-ringspor | ±0,05 mm | Garanterer jevn kompresjon av tetningsringen |
| Kabelgjennomføringshull | ±0,20 mm | Tillater en lekkasjetett inngang for strøm- og sensorkabler |
| Kjølejakkeporter | Gjengedybde innenfor ±1 omdreining | Sikrer beslag for væskekjølte motorer uten lekkasjer |
Maskinering spiller også en viktig rolle for lekkasjeintegritet. Skjæreverktøyet fjerner den tette ytre huden av støpegodset, som er laget som inneholder de minste porene. Når huden er borte, blir porøsiteten under overflaten eksponert på det maskinerte ansiktet. Dette er grunnen til at et hus kan være lekkasjetett i støpt tilstand og mislykkes i en lekkasjetest etter maskinering. Det samme fenomenet forklarer hvorfor lekkasjetesting alltid bør utføres på den ferdigbearbeidede delen, ikke på råstøpen alene.
Porøsitet: årsaken til at lekkasjetesting eksisterer
Porøsitet i støpegods av aluminium er ikke en feil som opptrer tilfeldig. Den har to hovedkilder, og hver oppfører seg forskjellig i et maskinert motorhus.
Gassporøsitet skapes av hydrogen i smelten og av luft fanget inne i dysehulrommet under injeksjonsslaget. Gassen er tilstede som små, for det meste sfæriske porer. Krympeporøsitet vises under størkning, når det flytende metallet ikke kan mate områdene som stivner sist. Krympeporene er vanligvis uregelmessige og kan danne nettverk som er mye farligere for lekkasjetetthet enn sfæriske gassporer.
Begge typer er vanlige i høytrykksstøping av aluminium. De blir først et problem når de ligger i en vegg som må være trykktett, eller når en maskinering åpner dem til en tetningsflate. Diagrammet nedenfor viser en illustrerende fordeling av årsaker til lekkasjetestfeil på tvers av produksjonskjøringer av motorhus, basert på typisk støperierfaring.
Den praktiske konklusjonen er at porøsitet er den dominerende årsaken til motorhuslekkasjer. Løsningen er ikke å eliminere all porøsitet, noe som er nesten umulig i høytrykkspressstøping, men å kontrollere plasseringen, holde den unna lekkasjebaner og forsegle den når den krysser en trykkgrense. Hvis du er ny i prosessen, forklarer vår guide til aluminiumspressstøping hvordan støpemetoden påvirker porøsiteten og hvorfor høytrykkspressstøping er den vanligste ruten for motorhus. For en bredere oversikt, sammenligner vi også forskjellige aluminiumsstøpeprosesser slik at du kan se hvor pressstøping passer i forhold til permanent form og sandstøping.
Når trenger egentlig et motorhus tetning?
Ikke alle motorhus må være forseglet. En åpen, dryppsikker motorramme, et viftekjølt hus uten innvendig trykk, eller en motor som er avhengig av en separat pakning, trenger ikke at støpeveggen er trykktett. I disse tilfellene er maskinering alene tilstrekkelig, og å spesifisere en lekkasjetest øker bare kostnader.
Tetting blir nødvendig når selve husveggen er trykksperre. Følgende bruksgrupper er typiske eksempler fra produksjonsprogrammer for motorhus.
Væskekjølte EV-trekkmotorer
Kjølevæskekapper sirkulerer vann-glykol gjennom indre passasjer ved 200–500 kPa. Eventuelle porenettverk i kappeveggen forårsaker tap av kjølevæske.
Hermetiske kompressormotorer
Kjølemedietrykket virker direkte på huset; lekkasjer forårsaker tap av kjølemiddel og systembrudd.
Nedsenkbare og IP68 motorer
Kontinuerlig vannnedsenking krever en vegg som aldri kan la fuktighet nå sårstatoren.
Oljesmurte girmotorer
Innvendig oljesprut og trykk kan presse olje gjennom mikroporøsitet inn i tilkoblingskammeret.
Det er også en andre gruppe hvor kun maskinering normalt er nok, som oppsummert nedenfor.
TEFC rammer
Helt lukkede viftekjølte rammer har ikke noe internt trykk; støpegodset fungerer ikke som en trykkbeholder.
Servomotorer med forseglet innside
Hvis statoren allerede er innkapslet, trenger det ytre huset kun dimensjonsnøyaktighet.
Utforminger med pakninger
Der dekselet har en O-ring eller flat pakning, gir pakningen tetningen, ikke støpen.
Kosmetiske eller beskyttende deksler
Separate deksler som ikke er en del av væskegrensen kan maskineres og males uten lekkasjetesting.
Beslutningen om å forsegle er derfor drevet av motorens driftssyklus og miljøspesifikasjonen, ikke av støpeprosessen alene. Et vanntett motorhus for utendørs pumper er en annen del enn et innendørs viftemotorhus, selv når begge starter som samme aluminiumslegering. Det tiltenkte servicemiljøet avgjør om lekkasjetesten vises på inspeksjonsplanen.
 Høyytelses vanntett motorhus for industriell bruk Dette presisjonsstøpte aluminiumshuset er designet for krevende tetning og korrosjonsmotstand, ideelt for motorer i tøffe miljøer der lekkasjetesting er kritisk. Se produkt →
Lekkasjetesting: metoder, trykk og akseptkriterier
Lekkasjetesting bør planlegges som en produksjonsoperasjon, ikke som en sporadisk sjekk. Metoden du velger endrer følsomheten til testen, syklustiden og kostnaden per del. Den bestemmer også om et lite porenettverk oppdages før huset sendes eller senere, når det allerede er montert i en motor.
| Metode | Deteksjonsprinsipp | Typisk sensitivitet | Passer best for |
|---|---|---|---|
| Lufttrykksfall | Trykkfall målt over en fast tid | 1–10 sccm avhengig av volum | 100 % produksjonstesting av hus |
| Undervannsbobletest | Visuell påvisning av bobler under vann | ~10⁻³ mbar·L/s ekvivalent | Små partier eller feilbekreftelse |
| Massestrøm / trykkstrøm | Målt luftstrøm gjennom delen ved innstilt trykk | 0,1–5 sccm | Høyvolum automatiserte linjer med raske syklustider |
| Helium massespektrometri | Helium sporgass oppdaget av et massespektrometer | <10⁻⁶ mbar·L/s | Kritiske sikkerhetsdeler og svært stramme spesifikasjoner |
| Hydrostatisk vanntrykk | Internt vanntrykk holdt i en bestemt periode | Hold 0,1–1 MPa | Kjølekapper og høytrykksvæskebaner |
Hvilket trykk og lekkasjehastighet bør du angi?
Luftprøvetrykk for motorhus er normalt mellom 30 og 100 kPa for generell lekkasjetetthet. Væskekjølte kapper testes vanligvis ved 200–500 kPa, og akseptlekkasjeraten uttrykkes i sccm ved et definert testtrykk og stabiliseringstid. En typisk produksjonsgrense er under 1–3 sccm luft ved 50 kPa holdt i 10–30 sekunder, men riktig verdi avhenger av driftstrykket til motoren, volumet til det indre hulrommet og det akseptable væsketapet over motorens levetid.
En viktig detalj er stabiliseringstid. Et nybearbeidet aluminiumshus er rent og tørt, så lufttestingen er stabil. Hvis huset er impregnert, må testen kjøres etter at tetningsmassen er fullstendig herdet, fordi gjenværende fuktighet inne i porene påvirker trykkfallsavlesningen. Kvalitetsavdelingen bør registrere testtrykk, stabiliseringstid og målt lekkasjehastighet for hver testede del.
Før maskinering eller etter maskinering?
Testsekvensen avgjør om resultatet er meningsfullt. En som-støpt lekkasjetest er nyttig for å fange opp grove hull, kalde stenger eller tynne vegger tidlig, men det garanterer ikke at den endelige maskinerte delen er tett. Årsaken er enkel: maskinering åpner den tette ytre huden og kan eksponere en pore som var fullstendig isolert i støpt tilstand.
Beste praksis er å maskinere først og deretter lekkasjeteste 100 % av husene som må være trykktette. Flyten nedenfor viser produksjonssekvensen som brukes for motorhus med krav til tetning.
Hvis huset er impregnert før maskinering, må det lekkasjetestes på nytt etter maskinering. Forbearbeidingsimpregnering brukes noen ganger for å redusere mengden åpen porøsitet i dype boringer, men det er ikke en erstatning for den endelige maskinerte delen.
Vakuumimpregnering: hvordan porøsitetsforsegling fungerer
Vakuumimpregnering er den aksepterte produksjonsmetoden for tetting av mikroporøsitet i aluminiumspressstøpte. Delen plasseres i et vakuumkammer, luften evakueres fra de åpne porene, og en flytende tetningsmasse innføres mens vakuumet holdes, slik at tetningsmassen trekkes inn i porenettverket. Trykket slippes deretter, og tetningsmassen herdes for å blokkere lekkasjebanen.
Prosesstrinnene er konsistente på tvers av leverandører:
- Rengjør og tørk de maskinerte husene for å fjerne skjærevæsker og spon.
- Sett husene inn i en vakuumbeholder og trekk opp et vakuum på ca. 1–5 mbar.
- Fyll beholderen med tetningsmassen mens vakuumet opprettholdes.
- Luft ut til atmosfærisk trykk, eller bruk ekstra trykk for å tvinge tetningsmassen dypere inn i porene.
- Tøm tetningsmassen, skyll delene og herd dem i henhold til tetningsmiddeltypen.
- Sett husene tilbake til lekkasjeteststasjonen og test 100 % på nytt.
Hvilken type tetningsmasse brukes til motorhus?
| Type tetningsmasse | Herdemetode | Typisk porestørrelse | Produksjonsnotater |
|---|---|---|---|
| Metakrylat | Varmtvannskuring, vanligvis 90–95 °C i 10–15 minutter | 0,1–0,5 mm | Hurtigherdende, stabil i produksjon, mest vanlig for motorhus |
| Akryl / anaerob | Varmekur eller katalysator | <0,1 mm | Bra for svært fin porøsitet, men krever streng prosesskontroll |
| Polyester | Varmekur | 0,1–0,3 mm | Moden teknologi, lavere tetningsmiddelkostnad, lengre herdetid |
Før maskinering eller etter maskinering?
Etter bearbeiding er det eneste pålitelige punktet for endelig tetting, fordi bearbeiding kan åpne porer som ikke var koblet til overflaten på den støpte delen. Hvis et motorhus blir impregnert før maskinering og kutteren bryter inn i en ny pore på tetningsflaten, vil den siste delen fortsatt lekke. Leverandører som garanterer lekkasjetette maskinerte hus utfører derfor den endelige impregneringen etter maskinering og tester deretter på nytt. Noen deler får en forbearbeidingsimpregnering som et ekstra trinn for å gjøre støpingen lettere å bearbeide, der dyp indre porøsitet kan forårsake verktøybrudd, men den endelige forseglingsbeslutningen tas på det maskinerte huset.
Impregnering er effektivt for porøsitet, men det er ikke en kur mot sprekker, kalde runder eller store tomrom. Hvis lekkasjetesteren viser stor lekkasjerate, bør huset vurderes visuelt og ved røntgen før impregnering forsøkes. Tetningsmassen kan bare fylle åpne porer; en sprekk som åpnes og lukkes under termisk sykling vil fortsatt forårsake en servicelekkasje.
Legerings- og designvalg som reduserer tetningsrisiko
Legeringen som er valgt for et motorhus endrer porøsitetsadferd, bearbeidbarhet og tetningsytelse. De vanligste legeringsfamiliene er aluminium-silisium-kobberlegeringene som brukes i høytrykksstøping. Tabellen nedenfor sammenligner typiske motorhuslegeringer.
| Legering | Felles spesifikasjon | Porøsitetstendens | Bearbeidbarhet | Typisk bruk |
|---|---|---|---|---|
| ADC12 | JIS H5302 | Moderat; krever prosesskontroll | Utmerket | Mest importerte og asiatiske motorhus |
| A380 | ASTM B85 | Moderat; god kombinasjon av styrke og støpeevne | Utmerket | Nordamerikansk produksjon av motorhus |
| A356 | ASTM B26 | Lavere krympeporøsitet etter varmebehandling | Bra | Strukturelle og høyintegrerte motorhus |
| Silafont 36 / Aural | Tilpassede bilspesifikasjoner | Lav porøsitet med kontrollert kjøling | Bra | EV og biler med høy tetthet |
Veggtykkelse er neste faktor. Tynne vegger, i området 2–3 mm, avkjøles raskt og gir en fin struktur med færre store krympehull. Tykke seksjoner holder varmen lenger og skaper krymperisiko. En god motorhusdesign holder veggtykkelsen så jevn som mulig, unngår isolerte tunge knaster, og plasserer kjernepassasjer med en minimum veggtykkelse som kan fylles og mates pålitelig.
Design påvirker også bearbeidingsgodtgjørelsen. Hvis en tetningsflate skal bearbeides, bør støpetegningen spesifisere en bearbeidingsgodtgjørelse som er stor nok til å rydde opp i den støpte huden, men ikke så stor at kutteren eksponerer dype porer. En typisk godtgjørelse er 0,5–1,0 mm for maskinerte overflater på et støpt motorhus. Der hvor lekkasjetetthet er kritisk, skal tegningen markere tetningsflaten og tillatt porøsitetsklasse, slik at både støperiet og maskinverkstedet forstår hvilke områder som må forbli forsvarlige. Riktig valg av støpeprosess vil også påvirke hvor stor porøsitetsrisiko delen har; vår artikkel om å velge riktig aluminiumsstøpeprosess dekker denne sammenligningen mer detaljert.
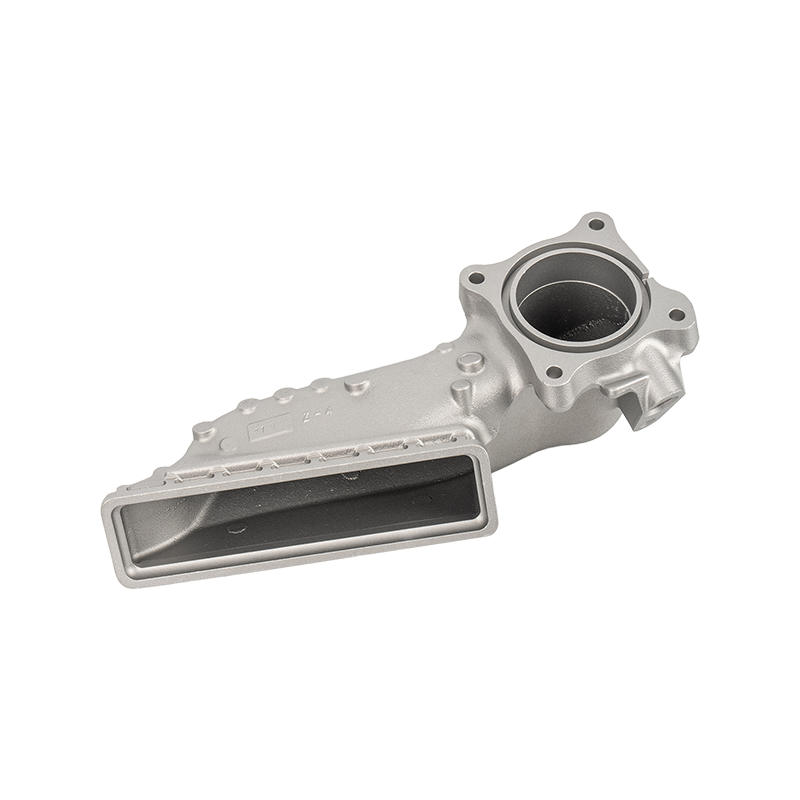 Industrielt bearbeidet aluminiumslegeringsstøpegods for spesialtilpasset utstyr Disse tilpassede aluminiumsstøpene er maskinert til nøyaktige toleranser for industrimaskiner, og tilbyr designfleksibilitet og holdbarhet. Sjekk dem for pålitelig mekanisk støtte. Se produkt →
Faktorer for kostnad, ledetid og leverandørevne
Maskinering er en standardkostnad for hvert motorhus. Forsegling og lekkasjetesting øker kostnaden per del, og kostnaden per del avhenger av testmetoden, syklustiden, den nødvendige lekkasjeraten og avvisningsraten. Å forstå disse tallene før du ber om et tilbud unngår overraskelser senere.
Følgende kostnadsfaktorer er viktige:
- Maskineringskompleksitet: et hus med flere boringer, gjengede hull og en tett lagertoleranse tar lengre tid enn en enkel flens og lomme, så maskinering dominerer syklustiden og kostnadene.
- Lekkasjetest volume: 100% leak testing requires a dedicated station, calibrated instruments, and a defined cycle time; an AQL sampling plan is cheaper but leaves the risk of undetected random porosity.
- Impregneringsbatchkostnad: Vakuumimpregnering prises normalt per batch, men retesten etter impregnering dobler lekkasjetestkostnaden for avviste deler.
- Planlegging av avvisningsgrad: et godt støperi kjører prosesskontroll for å holde impregneringsavvisningsraten lav; en høy førstegangsfeilrate indikerer dårlig gating, dårlig ventilasjon eller feil legering.
Når du vurderer en leverandør for aluminiumsmotorhus, still følgende spørsmål under RFQ-stadiet:
- Utføres maskinering internt eller av en underleverandør av maskinverksted? Intern maskinering forkorter logistikken og gjør ansvaret tydeligere.
- Hvilken lekkasjetestmetode er standard for motorhus, og hva er akseptlekkasjeraten?
- Kan leverandøren gi lekkasjetestposter fra samme produksjonsparti som prøvedelene?
- Er 100 % lekkasjetesting inkludert i den oppgitte enhetsprisen, eller tilbys den som en valgfri artikkel?
- Impregnerer leverandøren før eller etter maskinering? Svaret bør være etter maskinering for endelig tetningsintegritet.
- Hvilken avslagsprosent planlegger leverandøren etter impregnering, og hvordan gjenspeiles den risikoen i prisen?
- Hvilken aluminiumslegering anbefaler leverandøren for trykktett motorhus, og hvilken porøsitetsspesifikasjon er brukt i støpetegningen?
Ofte stilte spørsmål
Kan et motorhus bestå lekkasjetesten før maskinering og mislykkes etter maskinering?
Ja, og dette er et av de vanligste funnene i produksjonen. Den støpte overflaten har en tett hud som blokkerer mange porer. Maskinering fjerner huden og kan åpne en pore under overflaten til en lekkasjebane. Dette er grunnen til at industrianbefalingen er å lekkasjeteste det ferdige maskinerte huset, ikke råstøpingen.
Betraktes vakuumimpregnering som en reparasjon?
Teknisk sett er det en reparasjon av tetningsmasse, men det er en akseptert prosess i standarder for støping av aluminium. Vakuumimpregnering brukes på tusenvis av produksjonsmotorhus hver dag. Nøkkelen er å verifisere ved å teste på nytt at den impregnerte delen oppfyller samme spesifikasjoner for lekkasjehastighet som en del som ikke hadde porøsitet. Et riktig impregnert hus kan fungere pålitelig i hele motorens levetid.
Gjør anodisering eller pulverlakkering et motorhus lekkasjetett?
Nei. Anodisering skaper et tynt oksidlag, og pulverlakkering lager en overflatefilm. Ingen av dem trenger dypt nok til å blokkere et kontinuerlig porenettverk i støpeveggen. Begge finishene forbedrer korrosjonsbestandigheten og utseendet, men ingen av dem kan erstatte vakuumimpregnering for trykktetthet.
Hva er det typiske luftprøvetrykket for et aluminiumsmotorhus?
For generell lekkasjetetthet er 30–100 kPa vanlig. For væskekjølte understell er testtrykket normalt 200–500 kPa, eller 1,5 ganger maksimalt arbeidstrykk dersom kunden oppgir en sikkerhetsmargin. Akseptlekkasjeraten er vanligvis oppgitt i sccm ved en definert trykk- og stabiliseringstid.
Kan CNC-maskinering fjerne porøsitet?
Nei. Maskinering fjerner materiale og har en tendens til å eksponere porøsitet som var skjult under overflaten. Det er mulig å maskinere bort et grunt porøst lag, men det er ikke en pålitelig metode for lekkasjetetthet. Store synlige defekter sveises noen ganger, men sveisereparasjon på en aluminiumspressstøping er kostbar og kan introdusere forvrengning, så den brukes sjelden for mikroporøsitet.
Trenger hvert aluminiumsmotorhus 100 % lekkasjetesting?
Kun hvis huset har et tetningskrav. For en motorramme uten innvendig trykk og en pakningskledd koblingsboks, kan prøvetaking være nok. For et væskekjølt hus, en hermetisk kompressor eller en nedsenkbar motor, er 100 % lekkasjetesting etter maskinering den eneste måten å garantere at ingen lekkende del forlater fabrikken.